- メール
- 電話
-
住所
重慶市北テルル区同興北路128号
製品分類
Chongqing Danduo Technology Co., Ltd
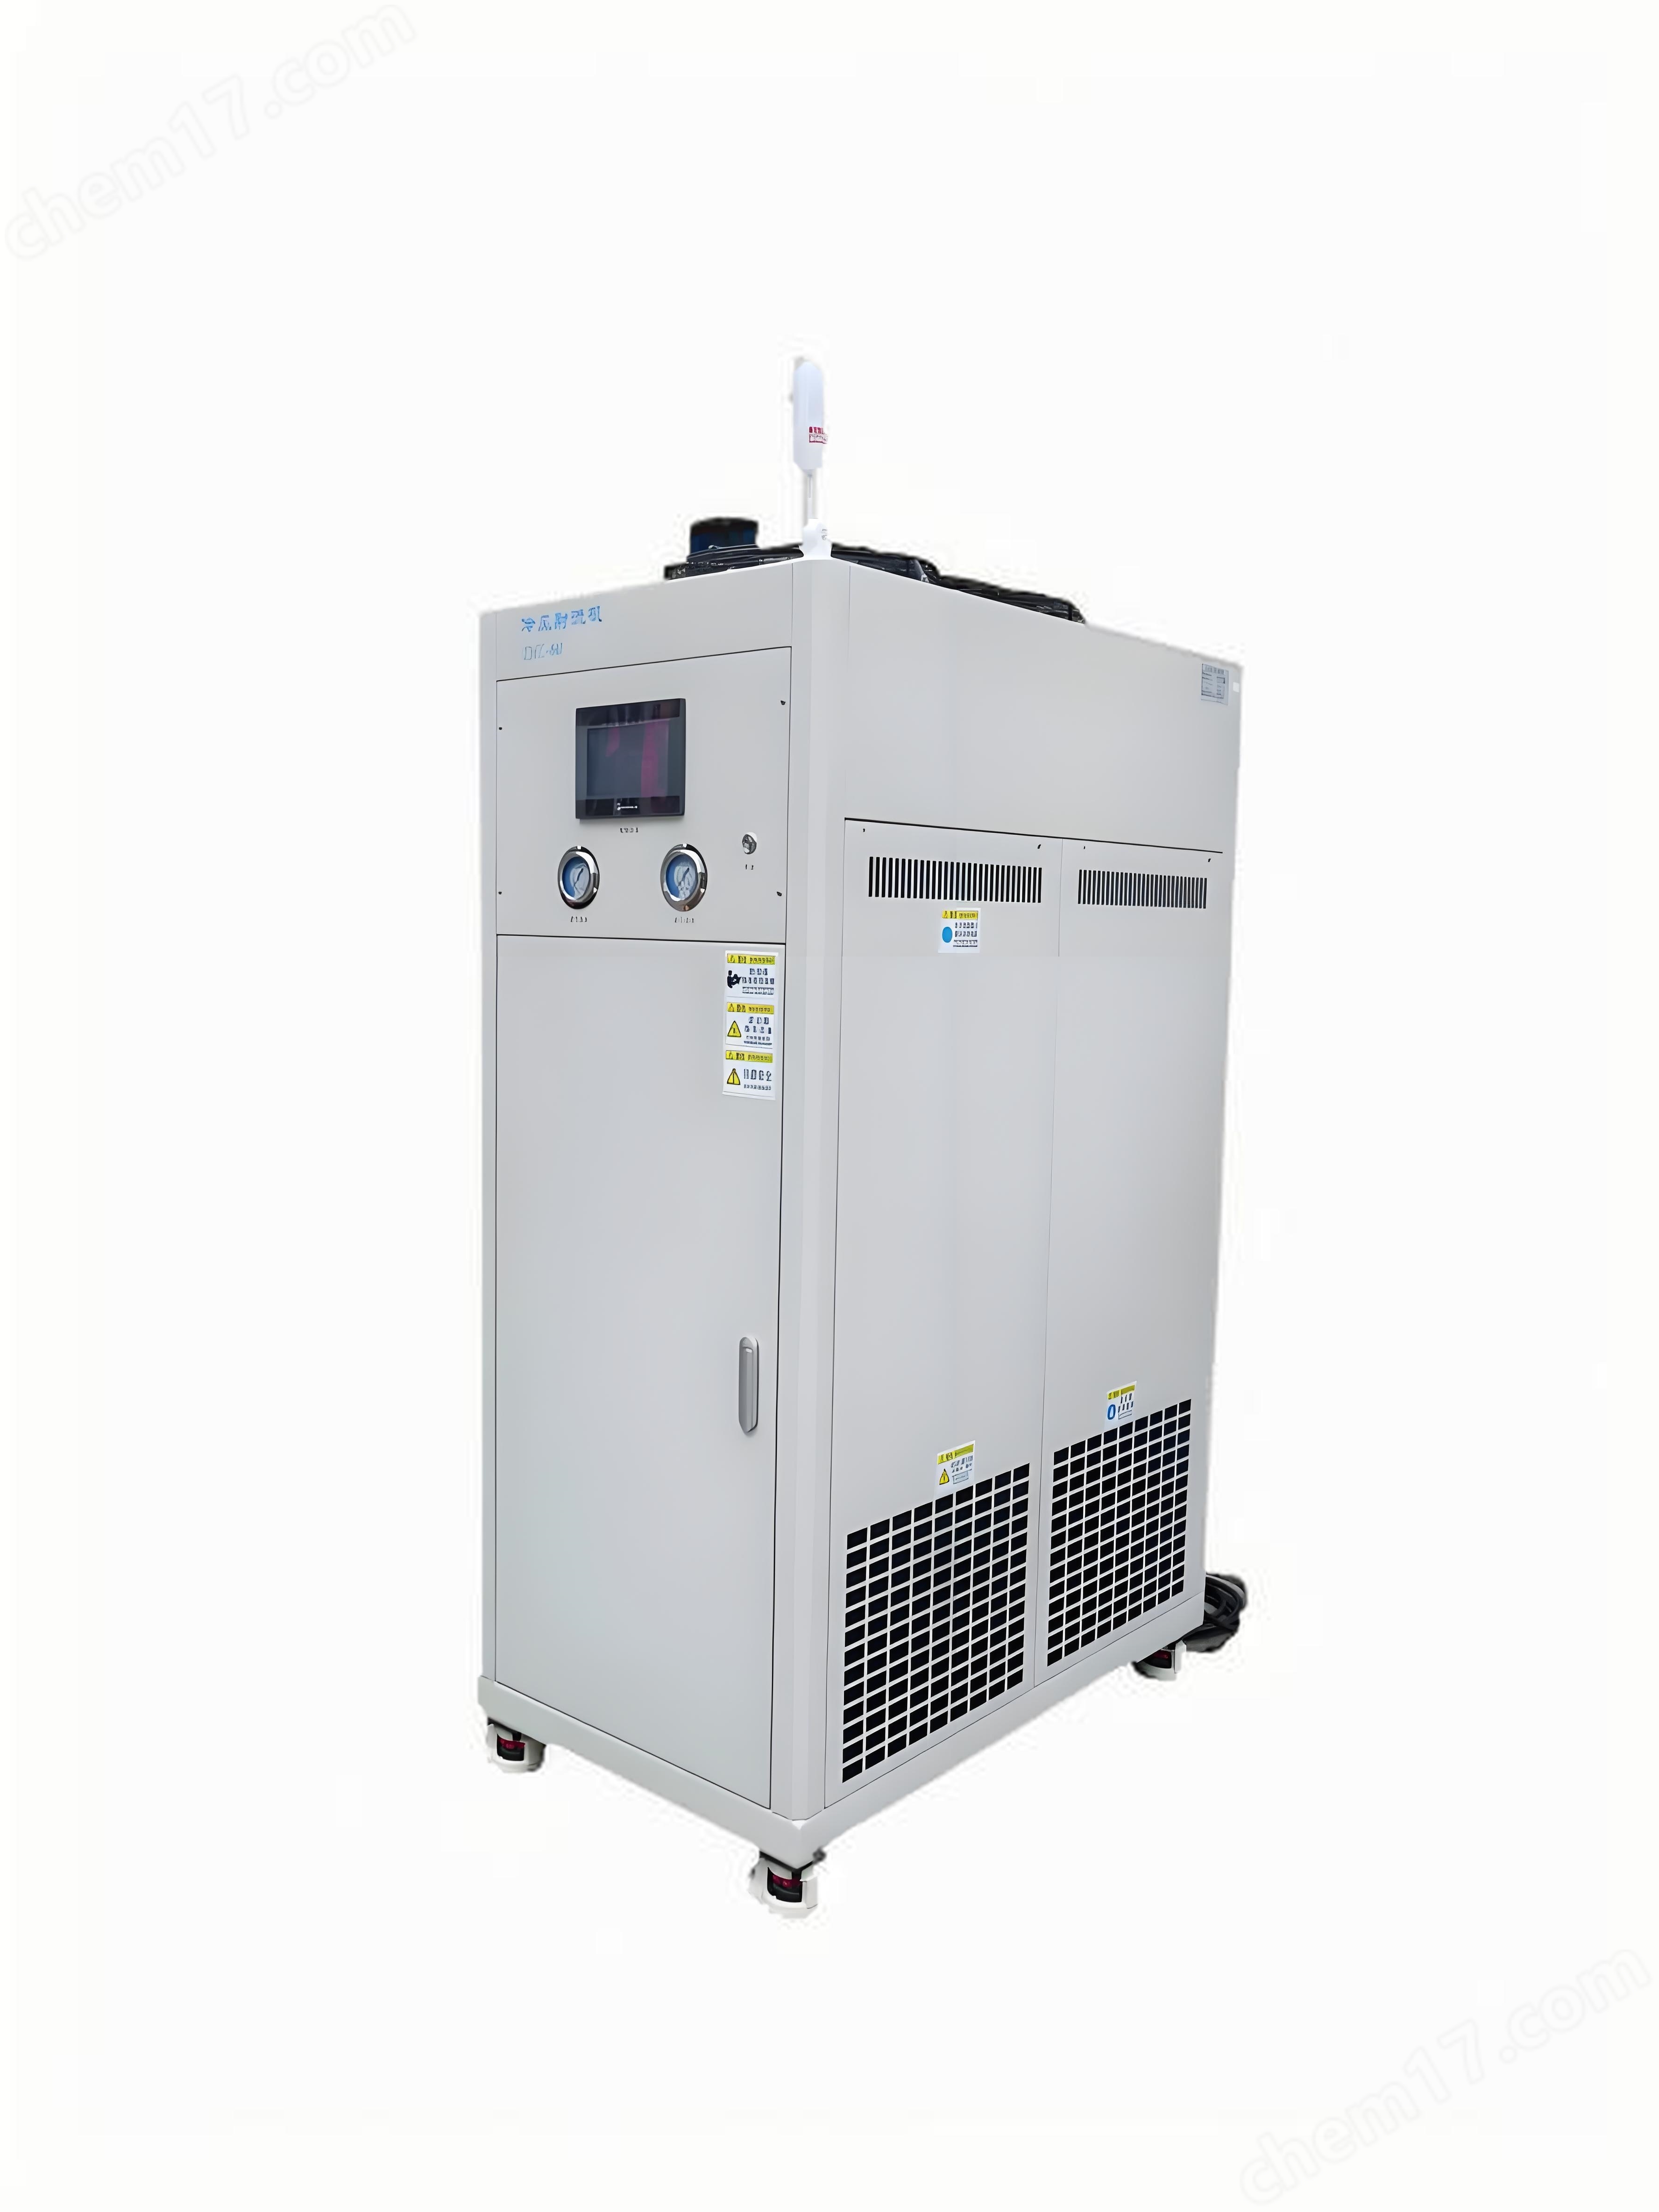

概要
微量潤滑冷風切削加工は低温冷風切削と微量潤滑切削の集積であり、−10℃〜−100℃の冷風と微量潤滑油を混合してエアロゾルを形成し、切削区に直接噴射することにより、効率的な冷却と潤滑を実現する。
製品詳細
微量潤滑冷風切削加工(低温微量潤滑切削技術)は低温冷風切削と微量潤滑切削の集積であり、−10℃〜−100℃の冷風と微量潤滑油を混合してエアロゾルを形成し、切削区に直接噴射することにより、効率的な冷却と潤滑を実現する。その加工プロセスは次のような重要なステップに分けることができます。
微量潤滑冷風切削加工システムの構成と準備
ガス源と冷却システム
ガス源:圧縮空気または窒素ガスを粗ろ過により浄化した後、冷凍システムに入って目標温度(例えば-40℃〜-50℃)まで冷却する。
冷凍方式:循環圧縮間接冷凍、低沸点媒体間接冷凍、空気断熱膨張直接冷凍または半導体冷凍を含み、冷風温度の安定制御を確保する。
保温パイプ:低温ガスを加工区に輸送し、中間段階の温度損失を減少する。
微量潤滑供給システム
潤滑剤の選択:環境保護型微量潤滑油(例えば植物油、合成エステルまたはポリエチレングリコール)を採用し、使用量は通常毎時10-20ミリリットルで、伝統的な切削液より顕著に低い。
霧化装置:単通路或いは二通路システムを通じて潤滑油と冷風を混合し、ミクロン級エアロゾル(粒子径は一般的に2μm以下に制御)を形成し、均一に切削点に噴射することを確保する。
切削加工システム
工作機械の適合:工作機械のタイプ(例えば数値制御旋盤、加工センター)によって内蔵式或いは外付式給液システムを選択する。内蔵式は主軸内孔に集積し、冷却効果はより優れているが工作機械を改造する必要がある、外付け式は独立ノズルで位置決めされており、柔軟性が高い。
工具選択:内冷ドリル、ミリングなどの内冷工具を優先的に選択し、エアフォグが切削インタフェースに直接到達することを確保する。
微量潤滑冷風切削加工の過程
1.準備段階
適切な設備を選択:工作機械が微量潤滑システムと冷風供給装置を備えていることを確保する。
準備材料:加工ニーズに応じて加工すべきワークピースと適切な工具を準備する。
設備の状態を検査する:すべての設備(MQLシステム、冷風発生器などを含む)が良好な動作状態にあることを確認し、そして接続が正しく漏れていないことを確認する。
2.構成パラメータ
MQLパラメータの設定:被加工材料の特性とプロセス要求に基づいてMQLシステムの油噴射量、周波数などのパラメータを調整する。
冷風条件を設定:異なる切削速度と送り率に適応するために、冷風供給装置の圧力、温度及び流量を調節する。
3.加工開始
工作機械の起動:まず工作機械を開き、安定した動作状態にする。
MQLシステムを有効にする:切削を開始する前に微量潤滑システムを起動し、適量の潤滑油が工具―ワーク接触点に正確に噴射できることを確保する。
供給冷風:直後に冷風供給装置を起動し、切削領域に低温空気流を供給して冷却する。
4.リアルタイムモニタリング
切削過程のモニタリング:切削過程で発生する切屑形態、表面仕上げ度及び切削力の変化状況に密接に注目する。
調整パラメータ:必要に応じて、MQLと冷風のパラメータ設定を適時に調整して、加工効果を最適化する。
5.仕上げ
給油・給気停止:所定の切削作業が完了したら、まずMQLシステムと冷風供給装置を停止する。
清掃現場:加工済みのワークを除去し、工作機械に必要な清掃メンテナンスを行う。
保守事項
定期的にMQLシステムを検査する:ノズルの滞りなく通じることを保証し、詰まりによる潤滑効果への影響を避ける。
冷風装置を清潔に保つ:冷風供給装置内のフィルタを定期的に整理し、ほこりがシステムに入って性能に影響を与えることを防止する。
潤滑運動部品:移動部品を含むシステムまたは冷風装置について、メーカーの提案に従って定期的な潤滑メンテナンスを行う。
メンテナンス活動の記録:詳細なメンテナンスログを作成し、各メンテナンスの具体的な内容、日付及び実行者情報を記録し、設備の状態を追跡するのに便利である。

