- メール
- 電話
-
住所
重慶市北テルル区同興北路128号
製品分類
Chongqing Danduo Technology Co., Ltd

概要
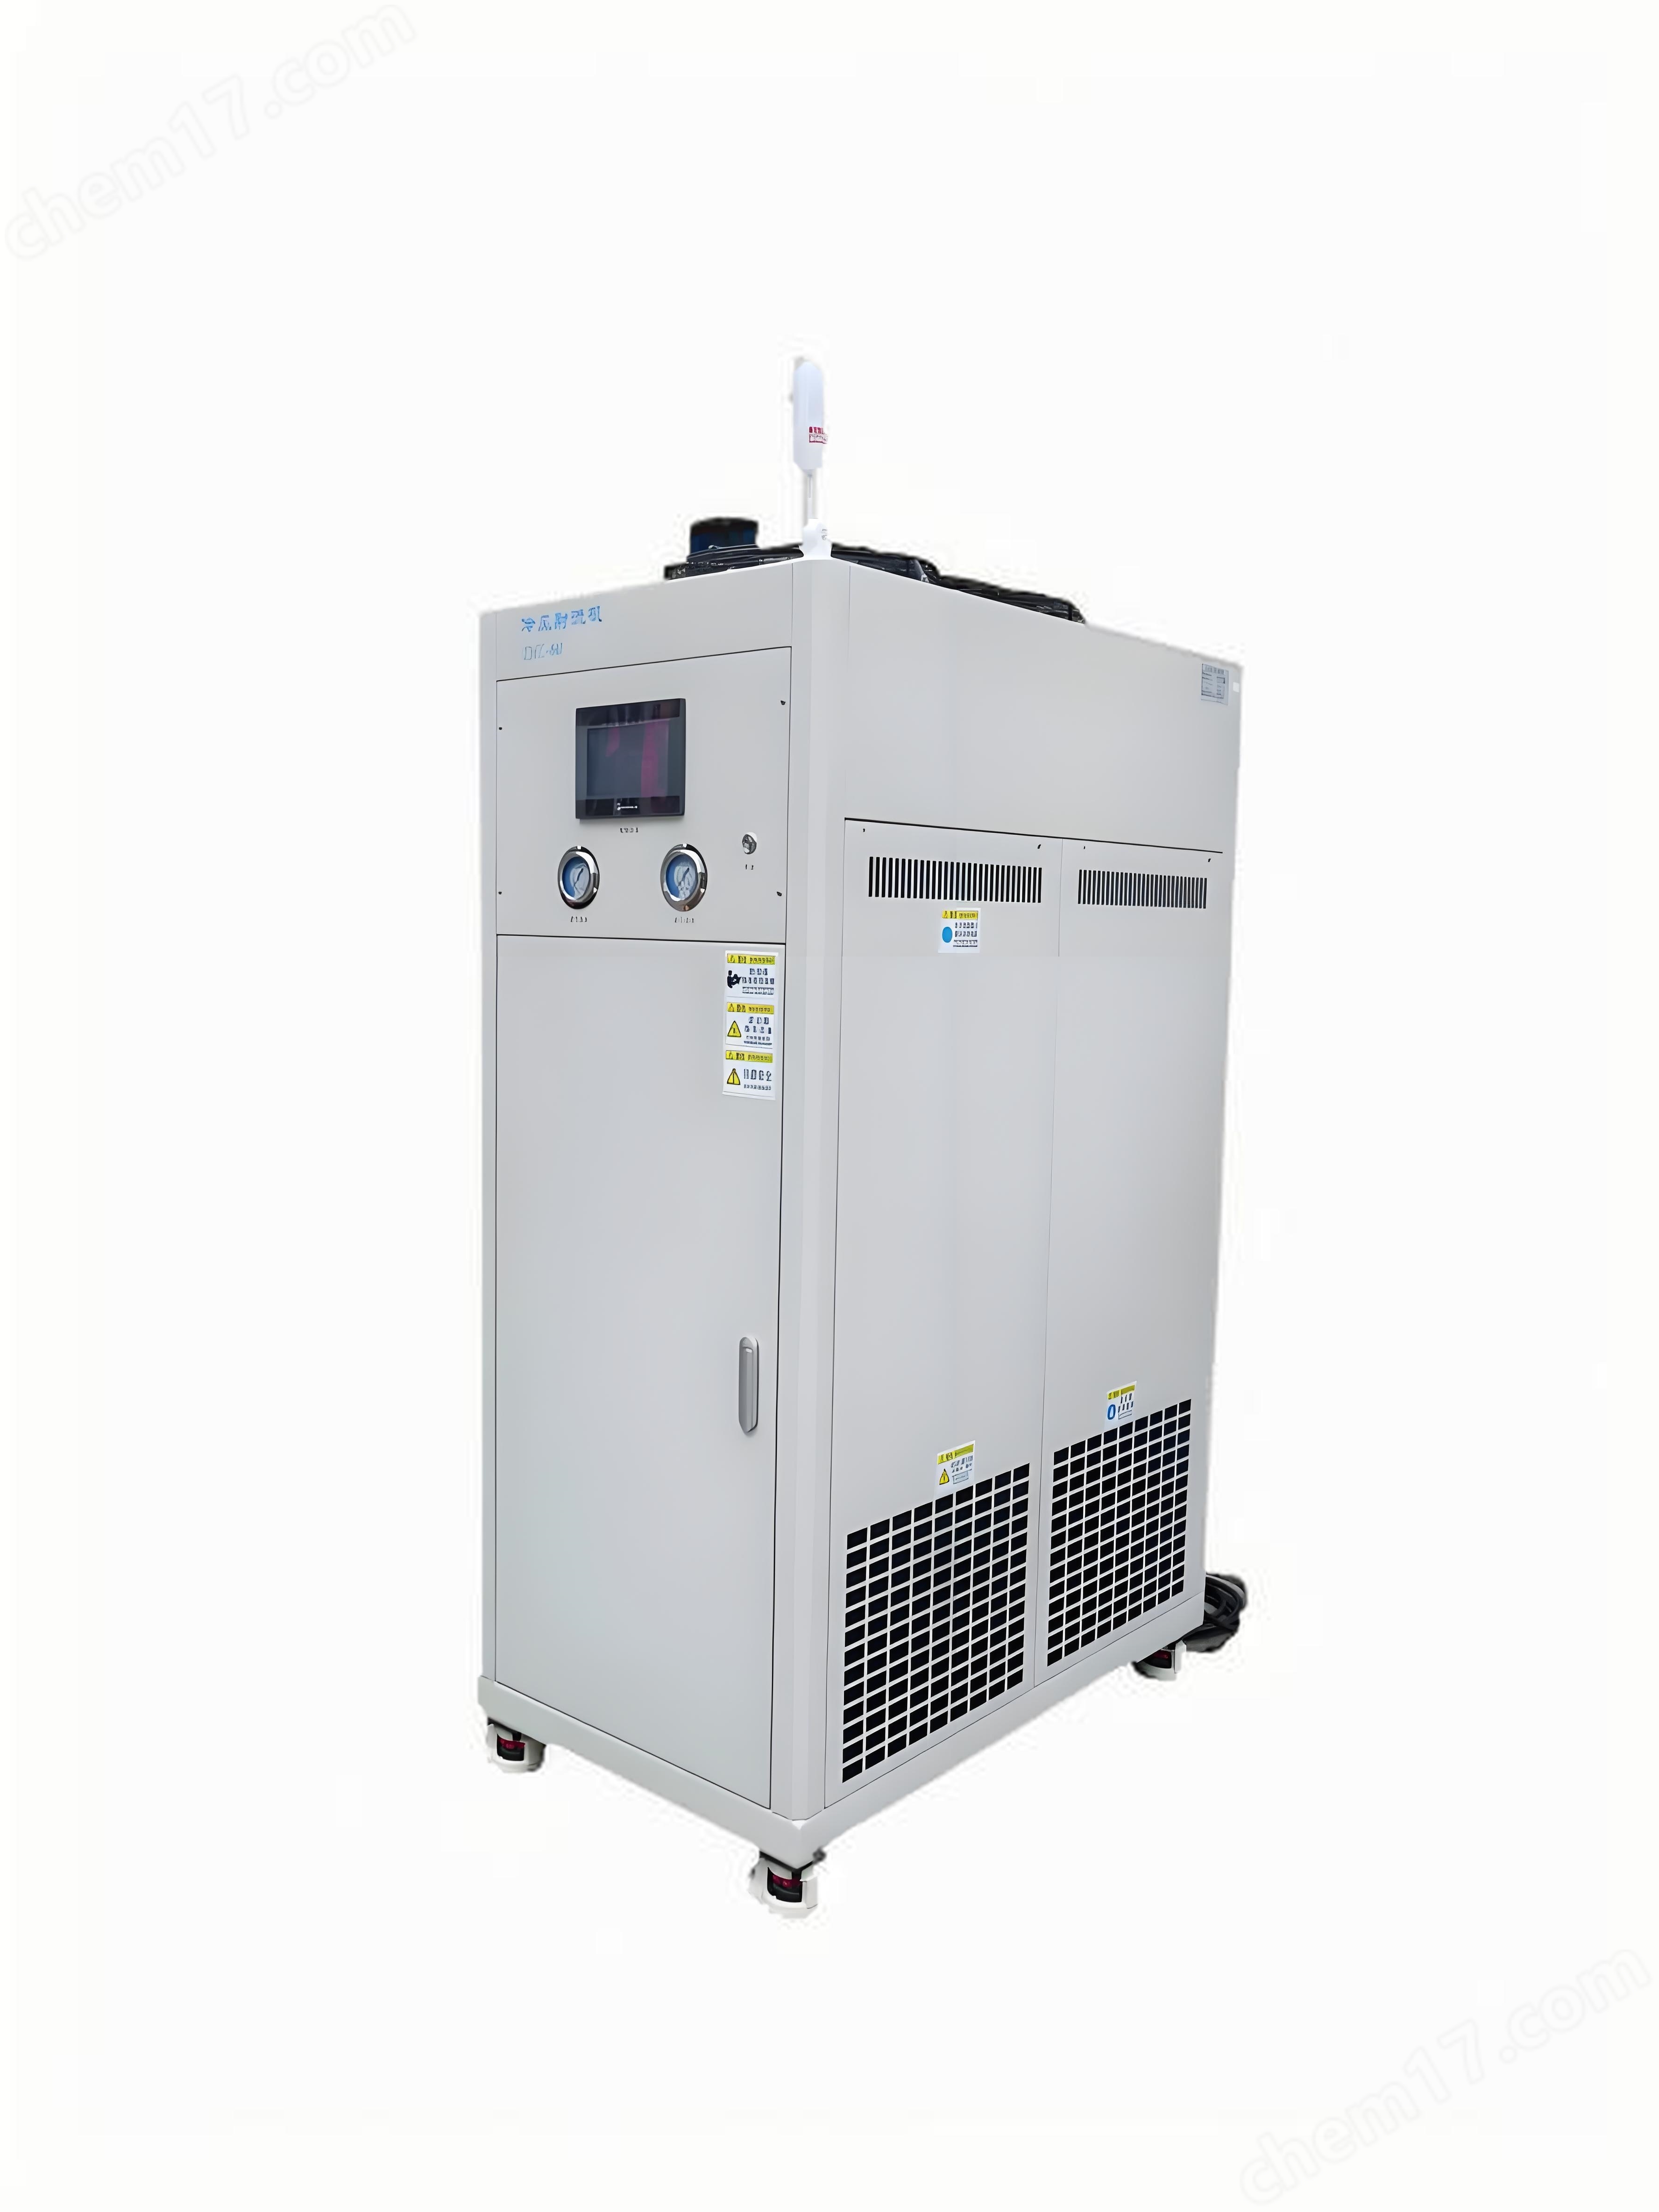
ステンレス低温加工は特殊な技術であり、加工温度を下げることによって材料の切削性能を改善し、工具の寿命を延長し、ワークの表面品質と寸法精度を高めることを目的としている。
製品詳細
ステンレス低温加工加工温度を下げることによって材料の切削性能を改善し、工具寿命を延長し、ワークの表面品質と寸法精度を向上させることを目的とする特殊な技術である。この技術は特にステンレス鋼などの難加工材料に適している。このような材料の常温での加工は往々にして高い切削力と熱蓄積を伴い、刃物の摩耗加速やワークの変形などの問題を招きやすいからである。
動作原理
熱影響を減らす:
低温環境下での加工は摩擦による熱を効果的に減少させることができ、それによってワークが過熱によって変形したり残留応力が発生したりすることを回避することができる。
材料の硬度と靭性を改善する:
温度を下げることで、ステンレス鋼を含む金属材料をより脆く硬くすることができ、これにより切削抵抗を低減し、切削をより容易にし、より良い表面仕上げを得ることができる。
工具寿命の延長:
低温環境は切削過程で発生した熱が工具に与える影響を減少し、工具材料の軟化または酸化のリスクを低下させ、それによって工具の使用寿命を延長した。
微細構造の変化を制御する:
いくつかの特定の用途に対して、低温加工は材料内部のミクロ構造の変化を制御するのに役立つことができ、例えば相転移を抑制することができ、これは材料の特性を維持し、完成品の品質を向上させるために非常に重要である。
ステンレス鋼の低温加工過程:
前処理フェーズ
洗浄・洗浄:ステンレス鋼表面の油汚れ、不純物を除去し、後続の処理品質を保証する。
低温脆性誘導(フェライトステンレス鋼用):液体窒素浸漬又は電子冷凍チャックによりワークを目標温度(例えば−50℃〜−150℃)まで冷却し、低温脆性又はマルテンサイト転移を誘導する。
低温環境構築
冷却媒体の選択:
液体窒素:純度≧99.999%、温度-196℃、極低温加工に適している。
低温ガス:例えば圧縮空気又は窒素ガスは冷凍システムを経て−40℃〜−80℃まで冷却され、液体窒素に敏感な材料に適している。
冷却方法:
外冷式:荒削りに適したワークピースまたは工具表面のみを冷却します。
内冷式:工具内孔またはワーク内部通路を通じて低温流体を輸送し、切削区の温度を均一にし、仕上げ加工に適している。
切削加工実行
工作機械と工具の選択:
工作機械:精密横型旋盤を選択し、主軸回転速度25-1600 r/min、送り量0.05-1.50 mm/r。
工具:内冷ドリル、フライスなどの内冷工具を優先的に選択し、低温流体が切削界面に直接到達することを確保する。結晶材料の場合は、ダイヤモンドカッターを使用してサブ表面損傷を低減する必要があります。
切削パラメータの最適化:
切削速度:低温で材料の脆性が増加し、適切に切削速度(例えば200-500 m/min)を高めて切削力を減少させることができるが、速度が高すぎて温度が上昇するのを避ける必要がある。
送り量:材料の硬度に応じて調整し、通常0.05-0.2 mm/rで、切削効率と表面粗さをバランスさせる。
背引取刀量:精密加工時に0.1-1.0 mmに制御し、過大な切削力によりワークが変形したり、工具が破損したりしないようにする。
低温流体噴射:
噴射角度は通常30°〜45°であり、切削点から10〜30 mm離れており、冷却媒体が切削界面を均一にカバーすることを確保している。
切削領域の温度をリアルタイムで監視し、フィードバックコントローラにより低温流体噴射量を調整し、目標温度(-50℃)を維持する。
後処理フェーズ
焼戻し処理:低温処理による内部応力と変形を除去し、硬度と強度をバランスさせる。
表面処理:研磨、洗浄により残留冷却媒体を除去し、表面品質を向上させる。
性能検査:夏比衝撃試験により低温衝撃靭性(AKv値)を検証し、目標温度における材料の破壊抵抗能力を確保する。

