-
メール
leon@chinafema.cn
-
電話
17761910072
-
住所
蘇州市工業園区泓創科技園3棟
ソリューション
Suzhou Fermaco Automation Technology Co., Ltd
一、サンプル情報及び検査要求
アルミニウム合金は、アルミニウムを基に他の合金化元素を一定量添加した合金であり、軽金属材料の1つである。アルミニウム合金は、アルミニウムの一般的な特性に加えて、添加合金化元素の種類と量の違いにより、いくつかの合金の具体的な特性を有する。アルミニウム合金の密度は2.63~2.85 g/cm 3で、比較的に高い強度(σbは110~650 MPa)があり、比較強度は高合金鋼に近く、剛性は鋼を超え、良好な鋳造性能と塑性加工性能、良好な導電性、熱伝導性能、良好な耐食性と溶接性があり、構造材料として使用でき、宇宙飛行、航空、交通輸送、建築、電気機械、軽化と日用品に広く応用されている。
マグネシウム合金は、マグネシウムをベースに他の元素を加えた合金である。その特徴は:密度が小さく(1.8 g/cm 3程度)、強度が高く、弾性率が大きく、耐震性が良く、衝撃荷重を受ける能力がアルミニウム合金より大きく、導電熱伝導性が良く、技術性能が良く、耐食性が悪く、酸化燃焼しやすく、耐熱性が悪い。主な合金元素はアルミニウム、亜鉛、マンガン、セリウム、トリウム及び少量のジルコニウム又はカドミウムなどである。マグネシウム合金は携帯式の機器や自動車業界で広く使用され、軽量化の目的を達成している。マグネシウム合金の比重はプラスチックより重いが、単位重量当たりの強度と弾性率はプラスチックより高いので、同じ強度部品の場合、マグネシウム合金の部品はプラスチックのより薄くて軽いことができる。また、マグネシウム合金の比強度もアルミニウム合金や鉄よりも高いため、部品の強度を減らすことなく、アルミニウムや鉄の部品の重量を軽減することができる。

検出要件:
研磨後の表面は平らで傷がない。
検出プロセス:
切断→モザイク→研磨→研磨→顕微観察と分析
二、サンプル調製
2.1切断
切断の原則:
正確にサンプリングして、高品質の検査エリアを得る、今回適切な切断機を選択し、適切な切断片、安定した治具、十分な切削液を設置し、合理的な切削パラメータを設定してサンプリングし、サンプル表面の損傷を低減させた。
設備:手自己一体精密切断機Fcut 230 E
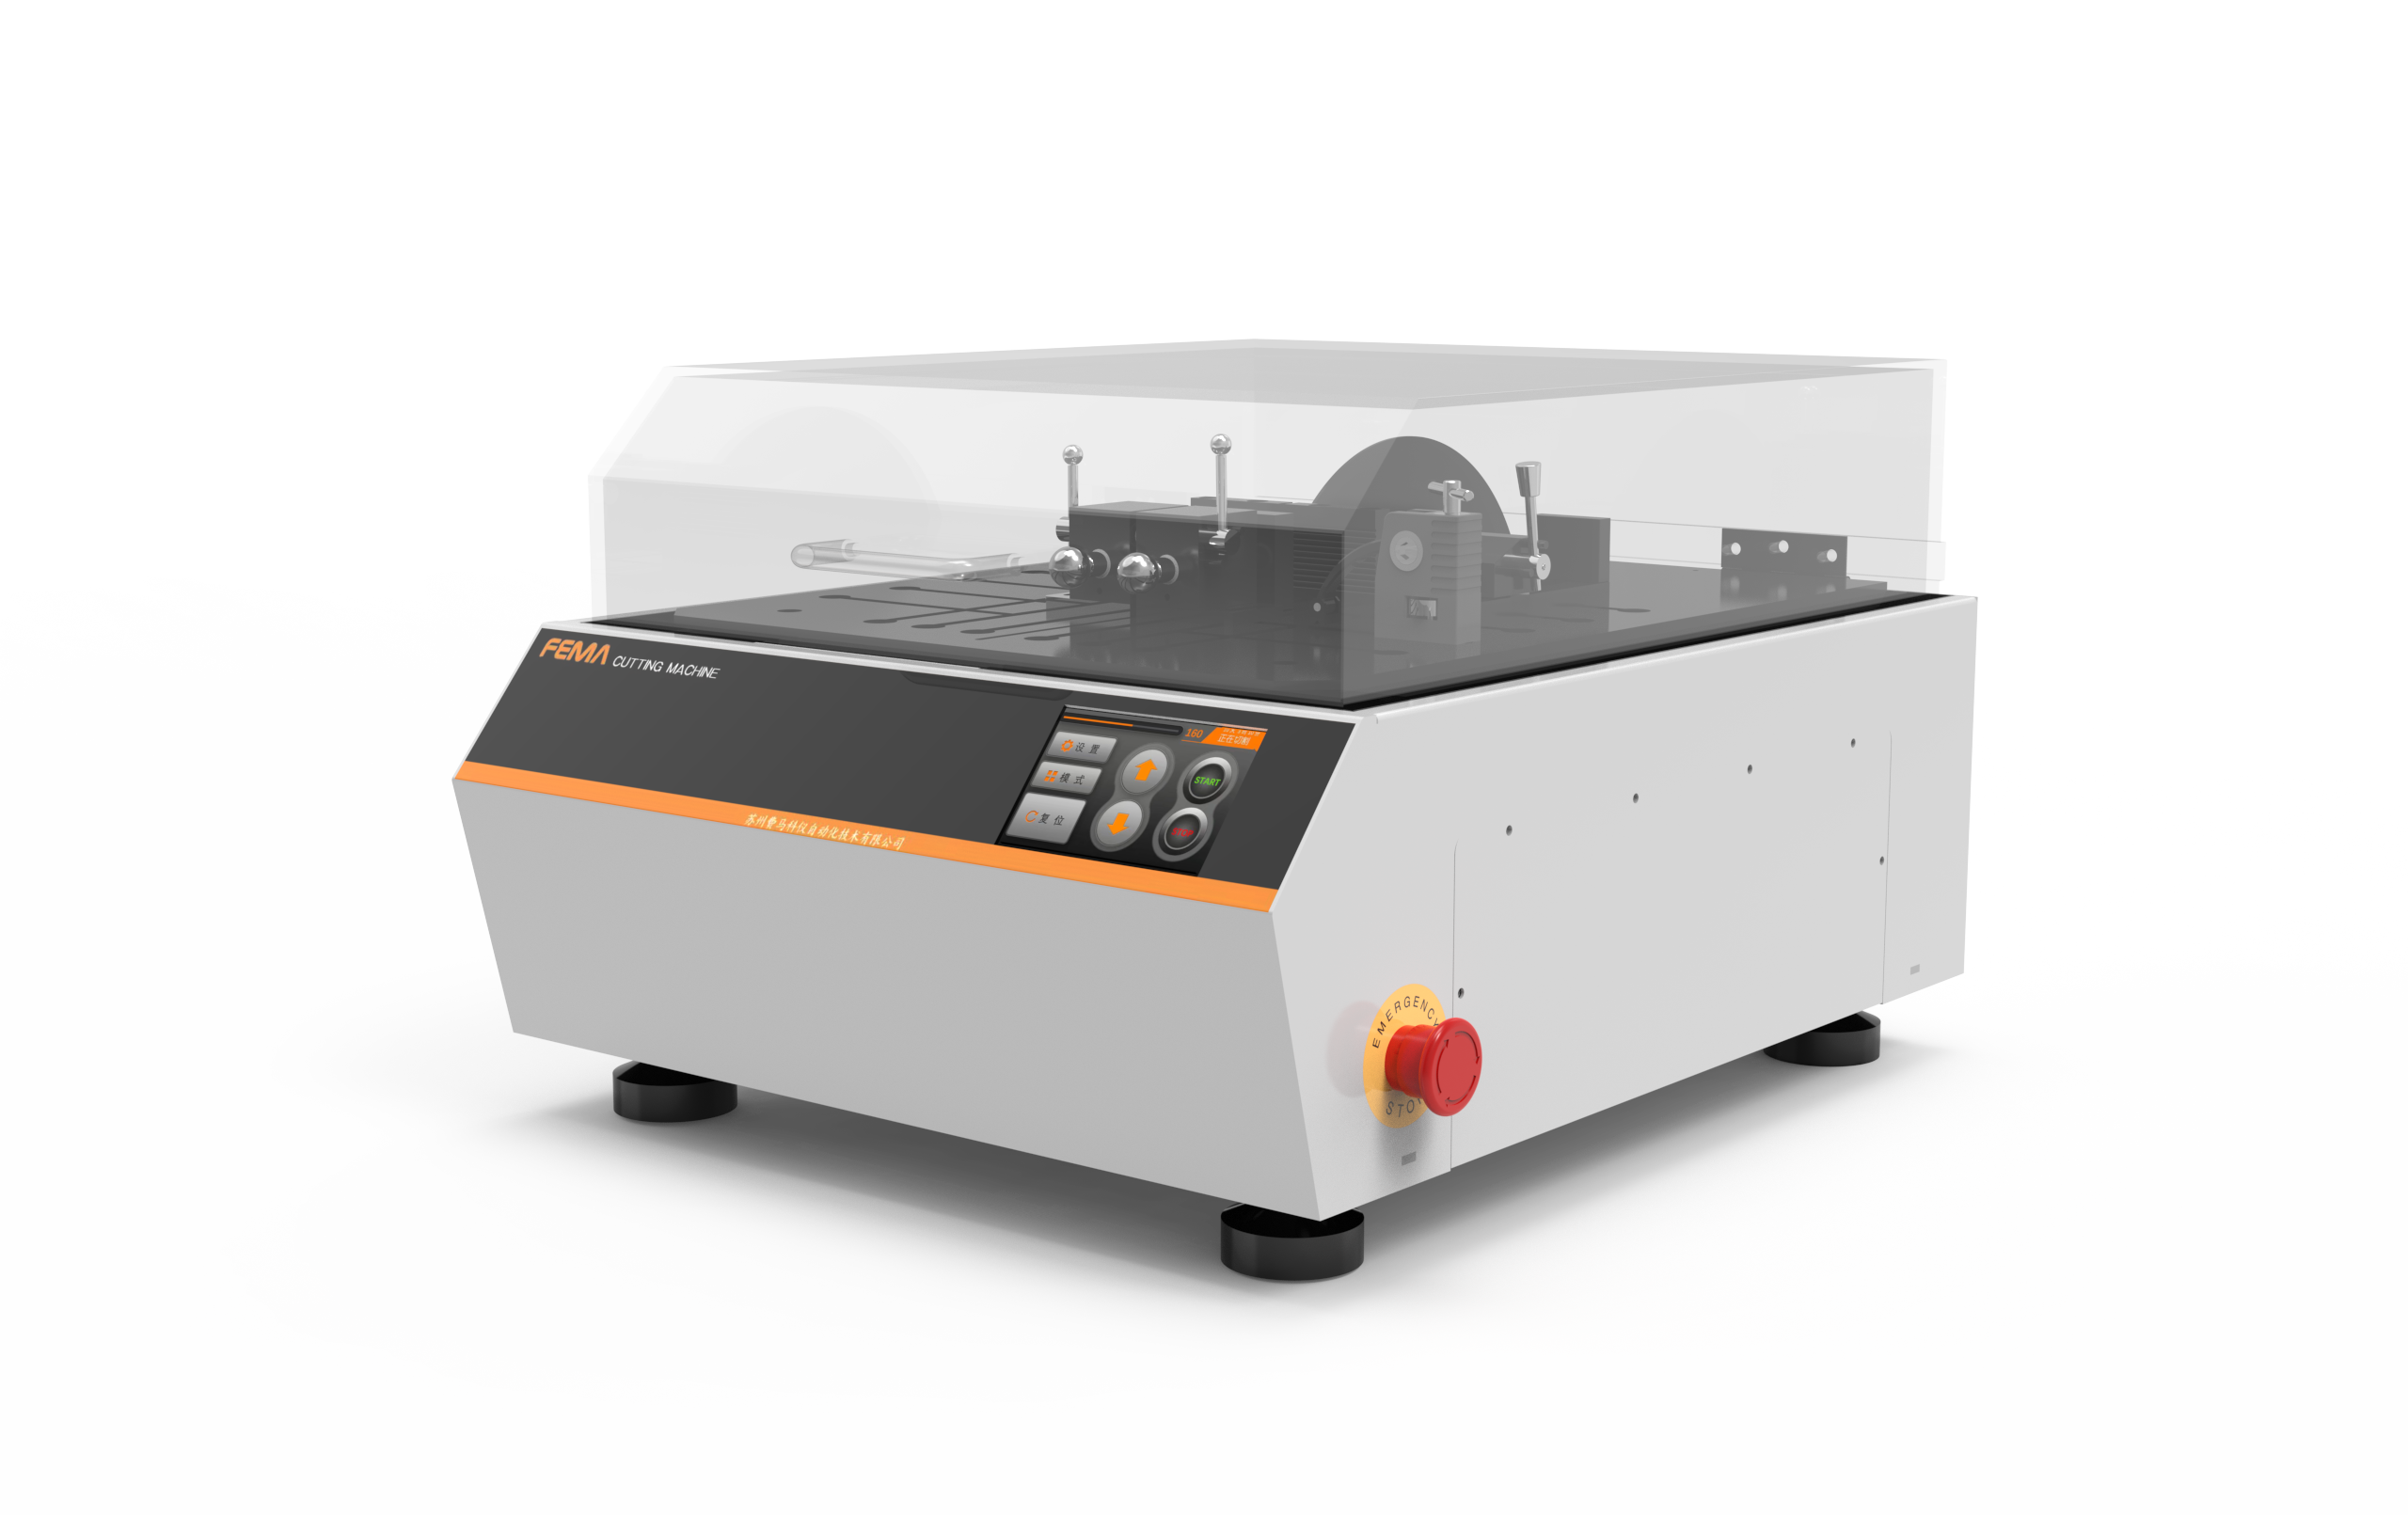
切断片:炭化ケイ素切断片(Φ200 mm)
切断パラメータ:パルスモード、切断片回転速度:3000 rpm切断速度0.5 mm/s、0.3進し、0.2退する。
サンプル切断

カットエフェクト

2.2熱モザイク
モザイクの原則:
テッセレーションを選択する2つの主な理由は、操作やエッジの保持が容易であることです。インサートする際に考慮しなければならない要素には、サンプルのサイズと形状、温度と圧力に対する感受性、日常的にインサートする必要があるサンプルの数が含まれます。熱プレスモザイクは、最適なエッジ保護と日常的に必要なモザイクを満たす最大試料数を得るための最良の方法である。今回の方案で使用したのはFH 2縁取り型モザイクであり、特に自動モザイク機に適しており、使用過程で人体に悪影響を与えず、モザイク過程で良好な流動性と縁取り性を有し、モザイク品質が高く、試料に良好な接着性を有し、さらに試料に対して良好な保護作用を果たす。同時にモザイク後のサンプルは密度が高く、良好な耐化学品腐食性能を持っている。
設備:単工位自動油圧インサート機Fpress 31 A

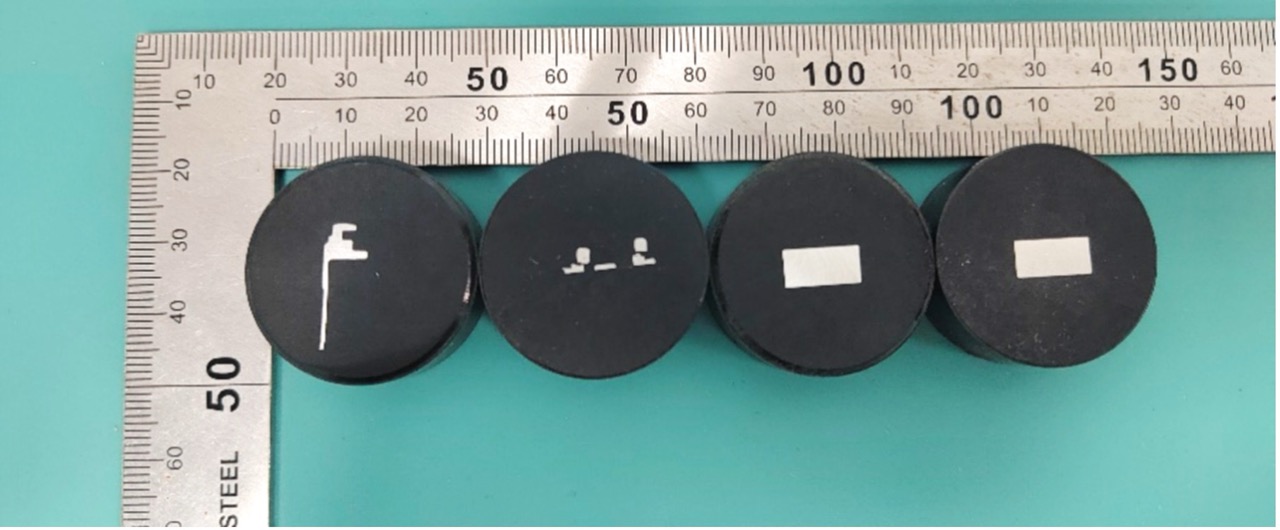
熱モザイク:FH 2-B 01(FH 2縁取り型熱モザイク)
インサート寸法:φ30 mm
パラメータ設定:
縁取り型温度130℃で240 s、圧力200 bar、水冷120 s、
テッセレーション結果
2.3研磨投げ
研磨研磨の原則:研磨研磨後の試料は平らで、光沢があり、明らかな傷がない。
設備:全自動研磨機Fpol 252 A auto

研削盤直径:254 mm(10寸)
試料治具:φ30 mm*6
アルミニウム合金サンプルパラメータ設定:多工程モード
手順 |
1 |
2 |
3 |
4 |
5 |
6 |
サンドペーパー目数 |
800 |
1500 |
2500 |
/ |
/ |
/ |
サンドペーパー/研磨布型番 |
AS10-800F型 |
AS10-1500F |
AS10-2500H |
FP-MOL-10H |
FP-MOL-10H |
FP-CHEM-10H |
研削盤回転数(rpm) |
200 |
200 |
200 |
100 |
100 |
100 |
研磨研磨液 |
/ |
/ |
/ |
DSPF-3-500E(3um) |
DSPF-1-500E(1um) |
SDPA-0.05-500PS (酸化ケイ素0.05 um) |
潤滑液 |
水 |
水 |
水 |
/ |
/ |
/ |
ふかりょく |
15N |
15N |
15N |
10N |
10N |
8N |
治具回転数(rpm) |
150 |
150 |
150 |
80 |
80 |
80 |
回転方向 |
同方向 |
同方向 |
同方向 |
ぎゃくてん |
ぎゃくてん |
ぎゃくてん |
時間(min) |
1 |
1 |
1 |
2 |
2 |
1 |
マグネシウム合金サンプルパラメータ設定:多工程モード
手順 |
1 |
2 |
3 |
4 |
5 |
6 |
サンドペーパー目数 |
800 |
1500 |
2500 |
/ |
/ |
/ |
サンドペーパー/研磨布型番 |
AS10-800F型 |
AS10-1500F |
AS10-2500H |
FP-DAC-10H |
FP-DAC-10H |
FP-CHEM-10H |
研削盤回転数(rpm) |
200 |
200 |
200 |
100 |
100 |
100 |
研磨研磨液 |
/ |
/ |
/ |
DSPF-3-500 H(アルコール基3 um) |
DSPF-1-500 H(アルコール基1 um) |
SDPA-0.05-500PS (酸化ケイ素0.05 um) |
潤滑液 |
水 |
水 |
水 |
アルコール |
アルコール |
アルコール |
ふかりょく |
15N |
15N |
15N |
10N |
10N |
8N |
治具回転数(rpm) |
150 |
150 |
150 |
80 |
80 |
80 |
回転方向 |
同方向 |
同方向 |
同方向 |
ぎゃくてん |
ぎゃくてん |
ぎゃくてん |
時間(min) |
1 |
1 |
1 |
1 |
1 |
2 |
三、観察と分析
3.1観察
観察原則:明場、暗場、偏光などの異なる観察モードを用いて、孔、気泡、暗孔などを区別する。
設備:研究レベル正置金相顕微鏡BM 100 G
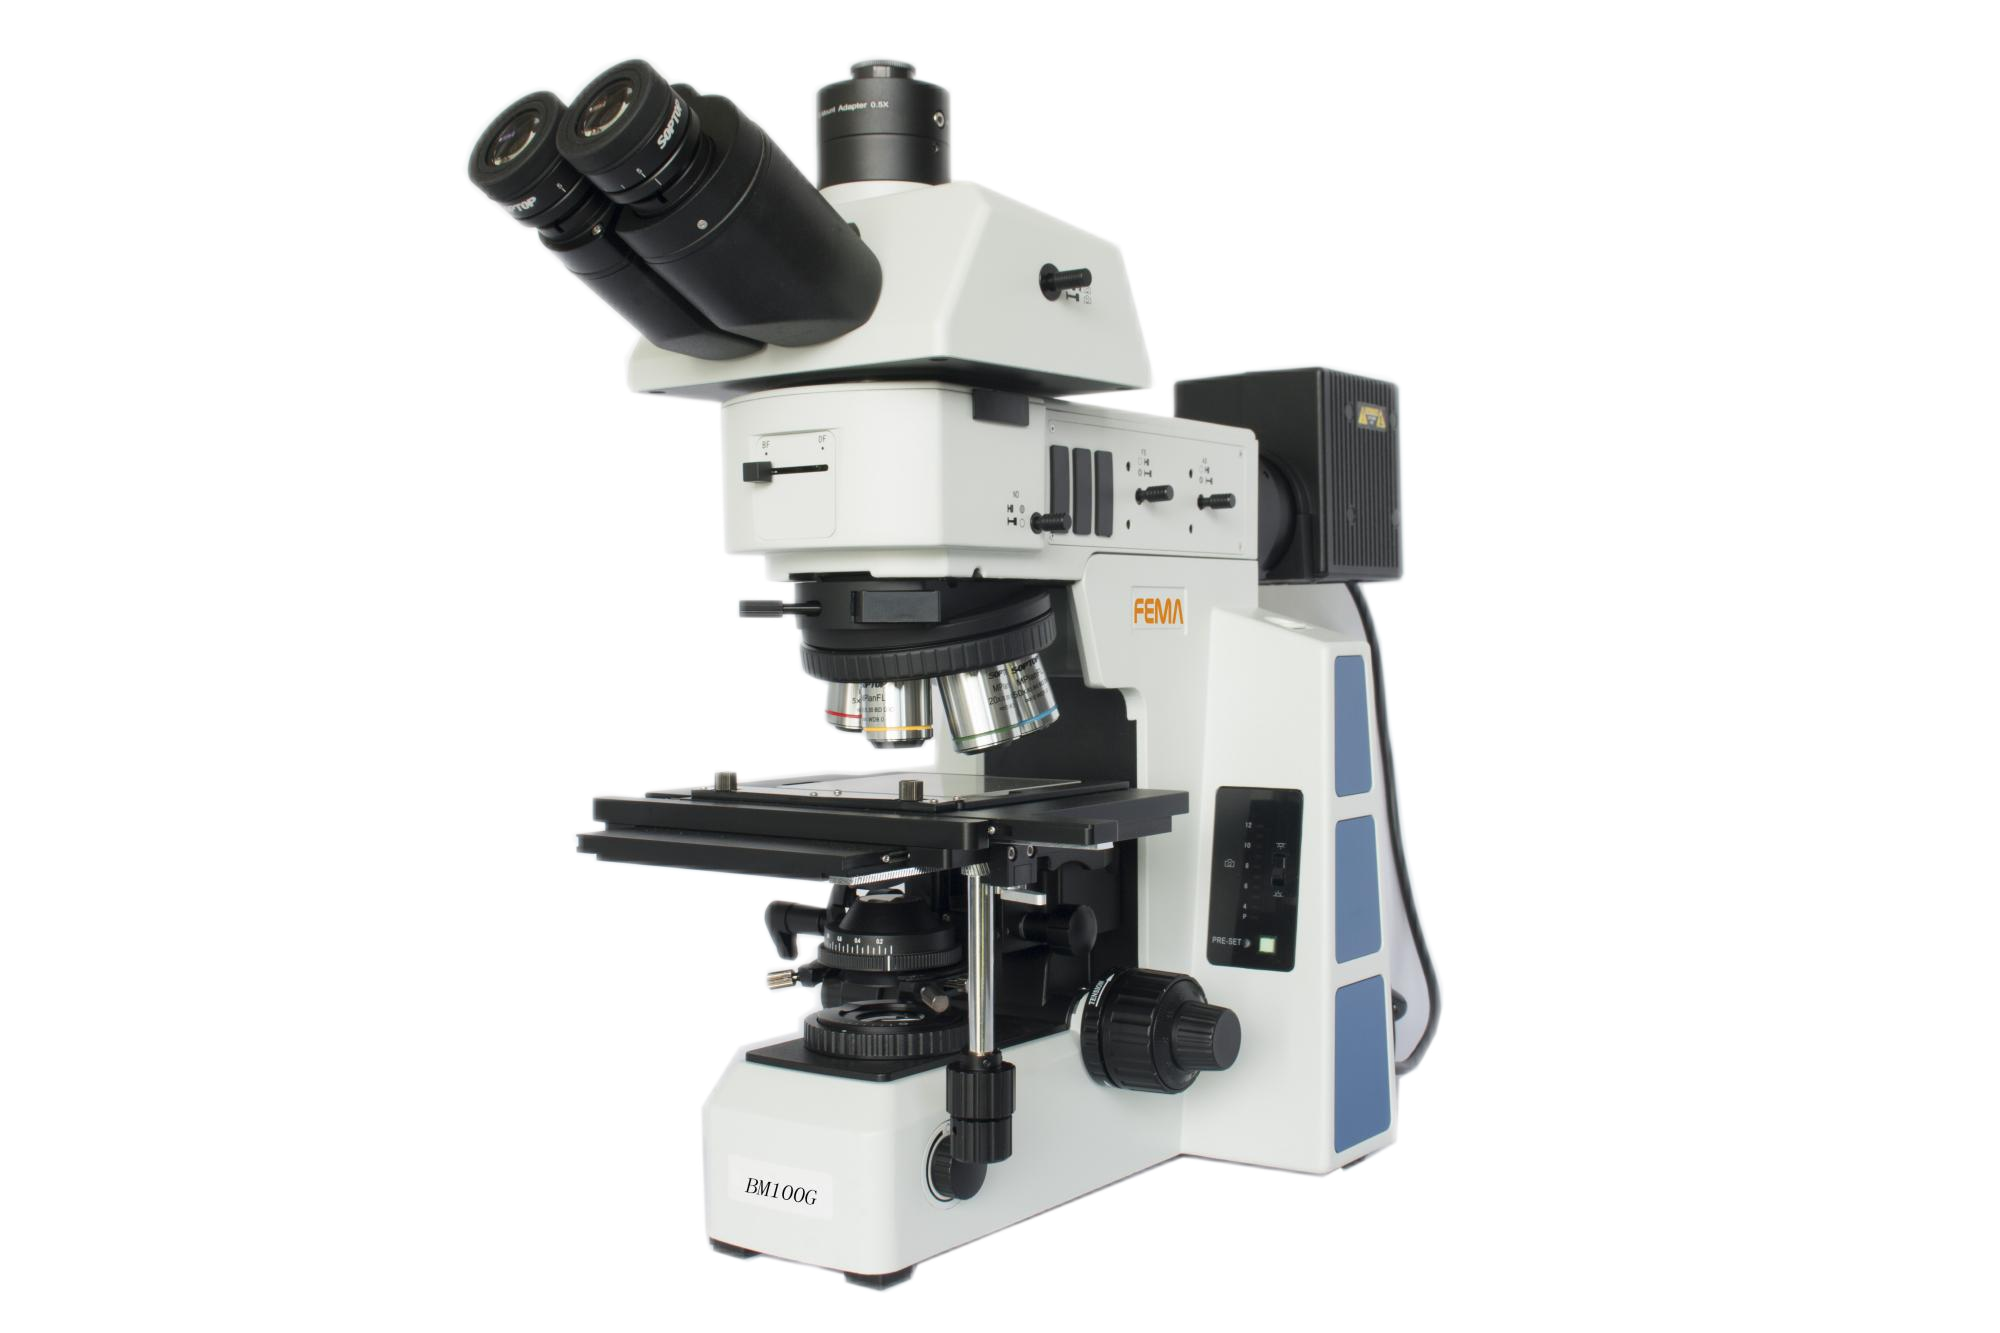
観察方式:明場、暗場、偏光
拡大倍率:50 X、100 X、200 X、500 X、1000 X
イメージングシステム2000万画素HDカメラ
画像ソフトウェア:専門画像処理測定ソフトウェア
3.2、結果と分析
①号アルミニウム合金サンプル100倍:

①アルミニウム合金サンプル200倍:
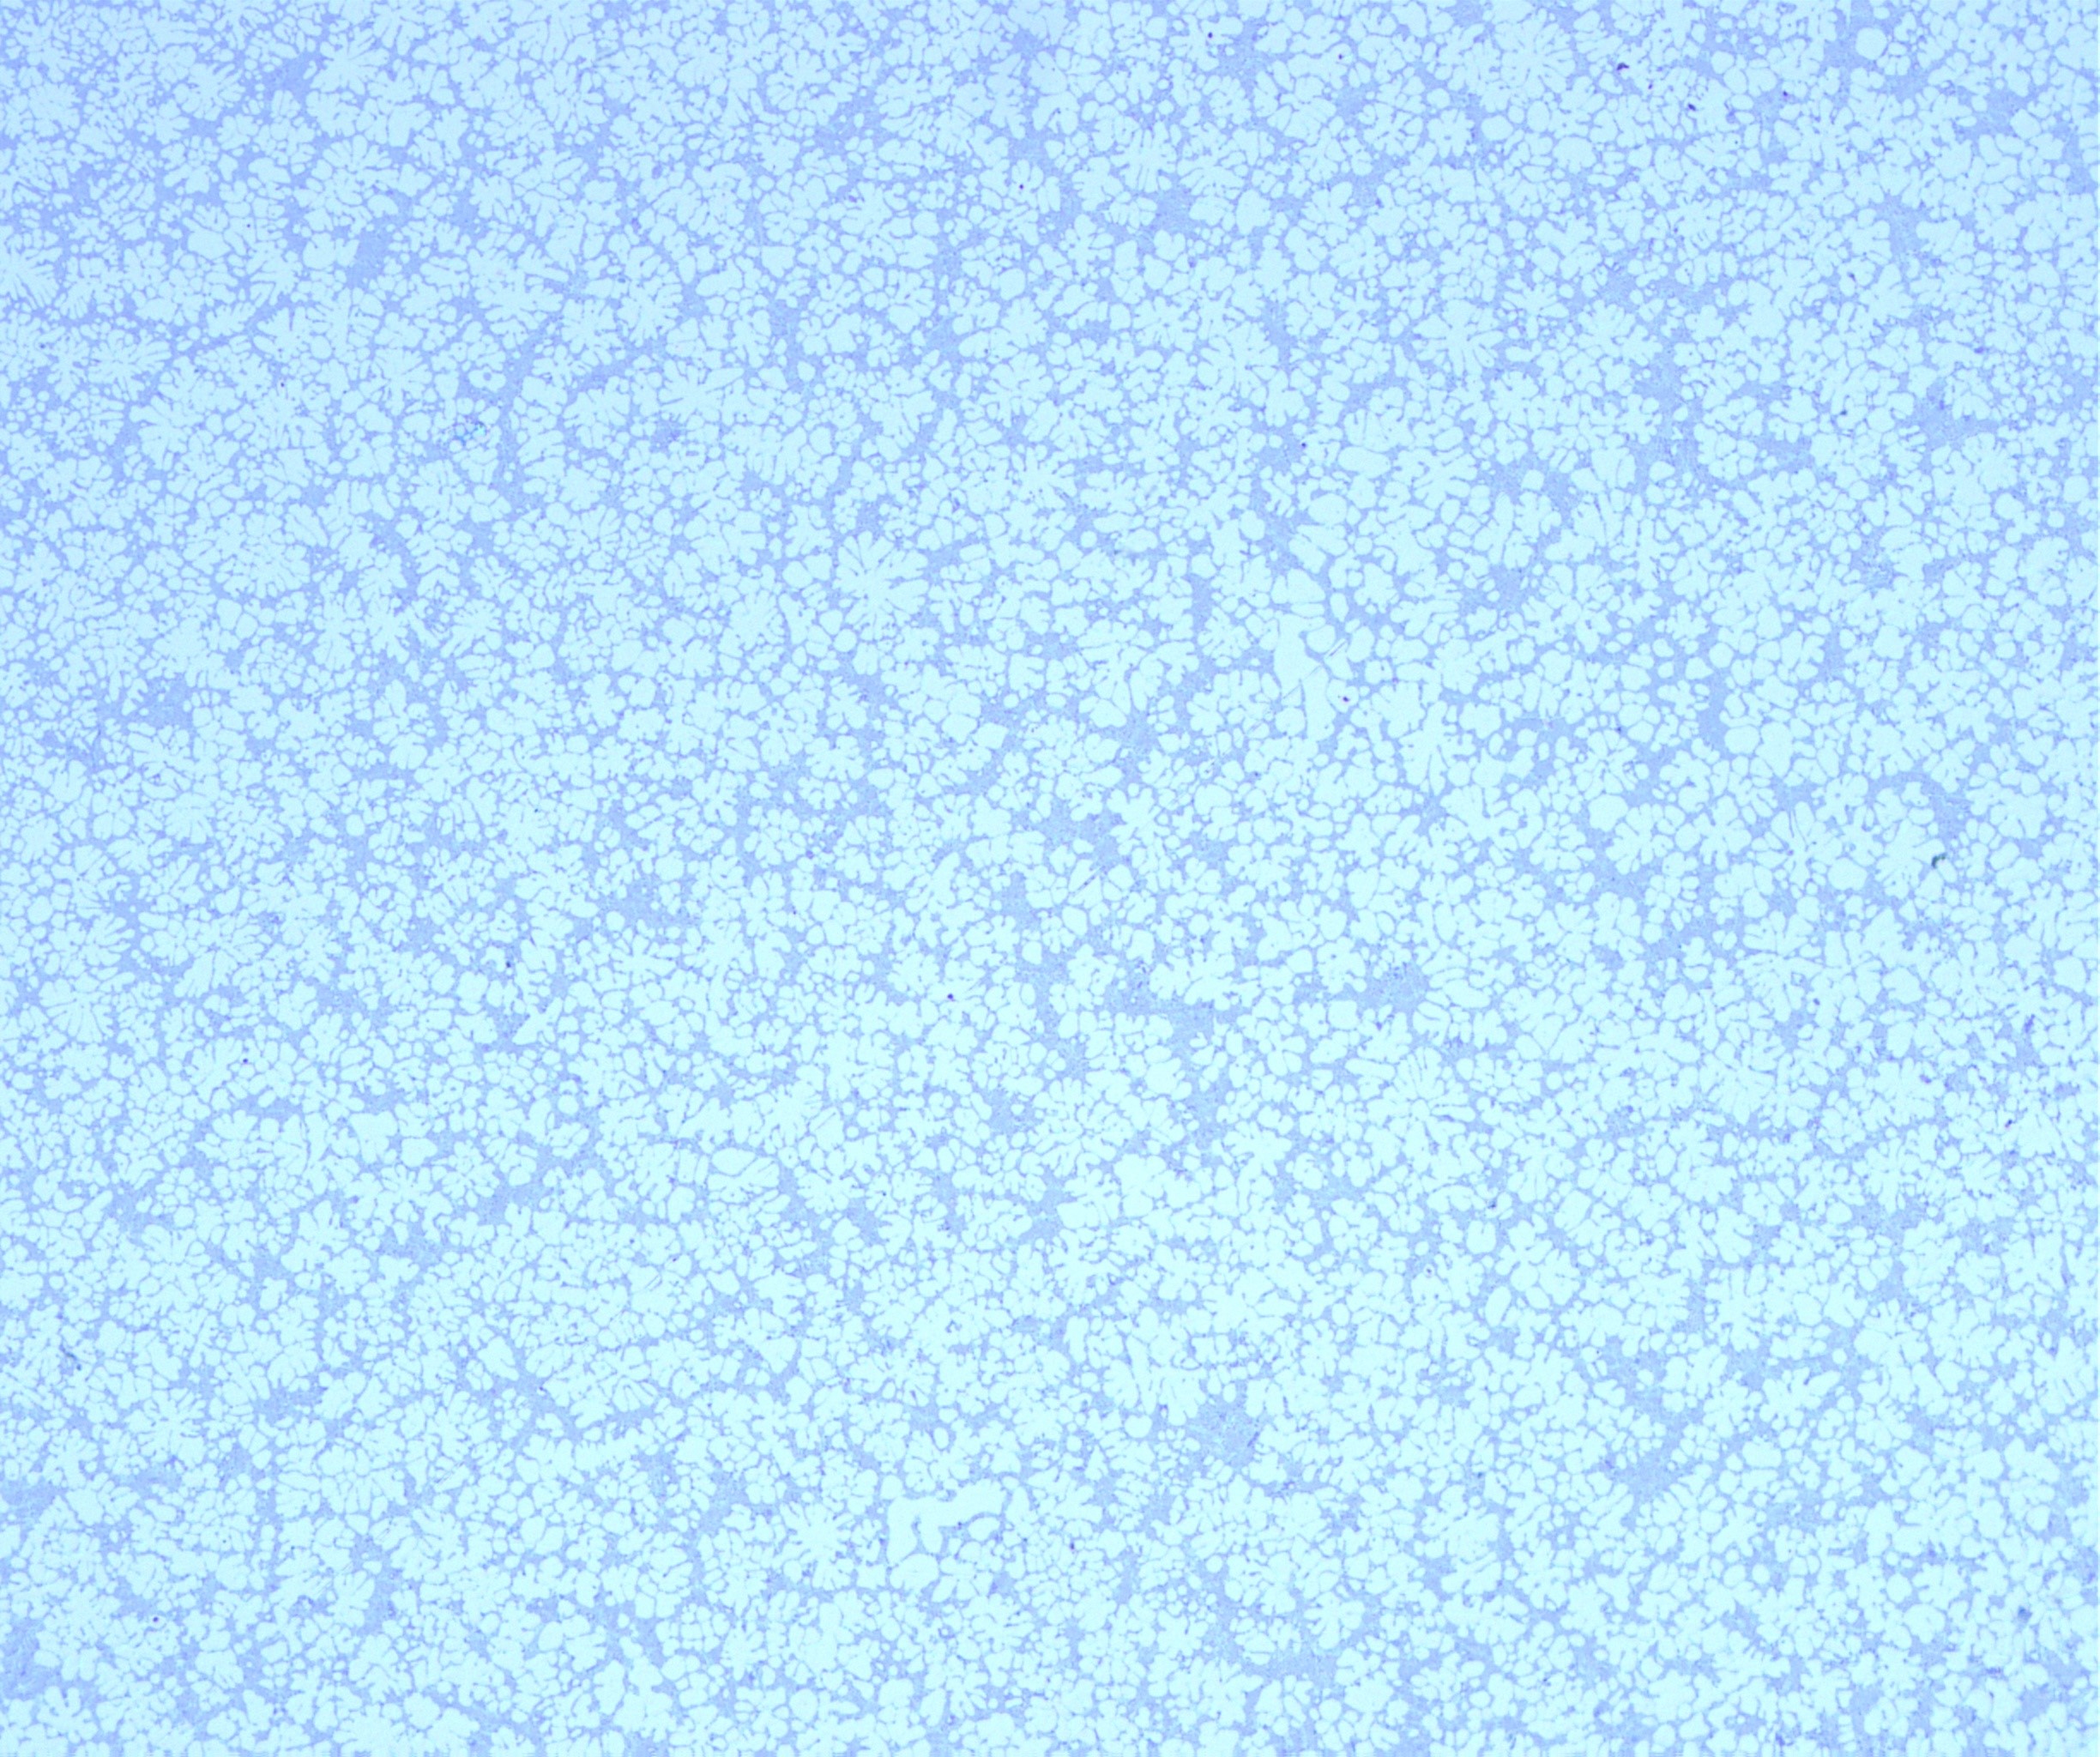
①号アルミニウム合金サンプル500倍:
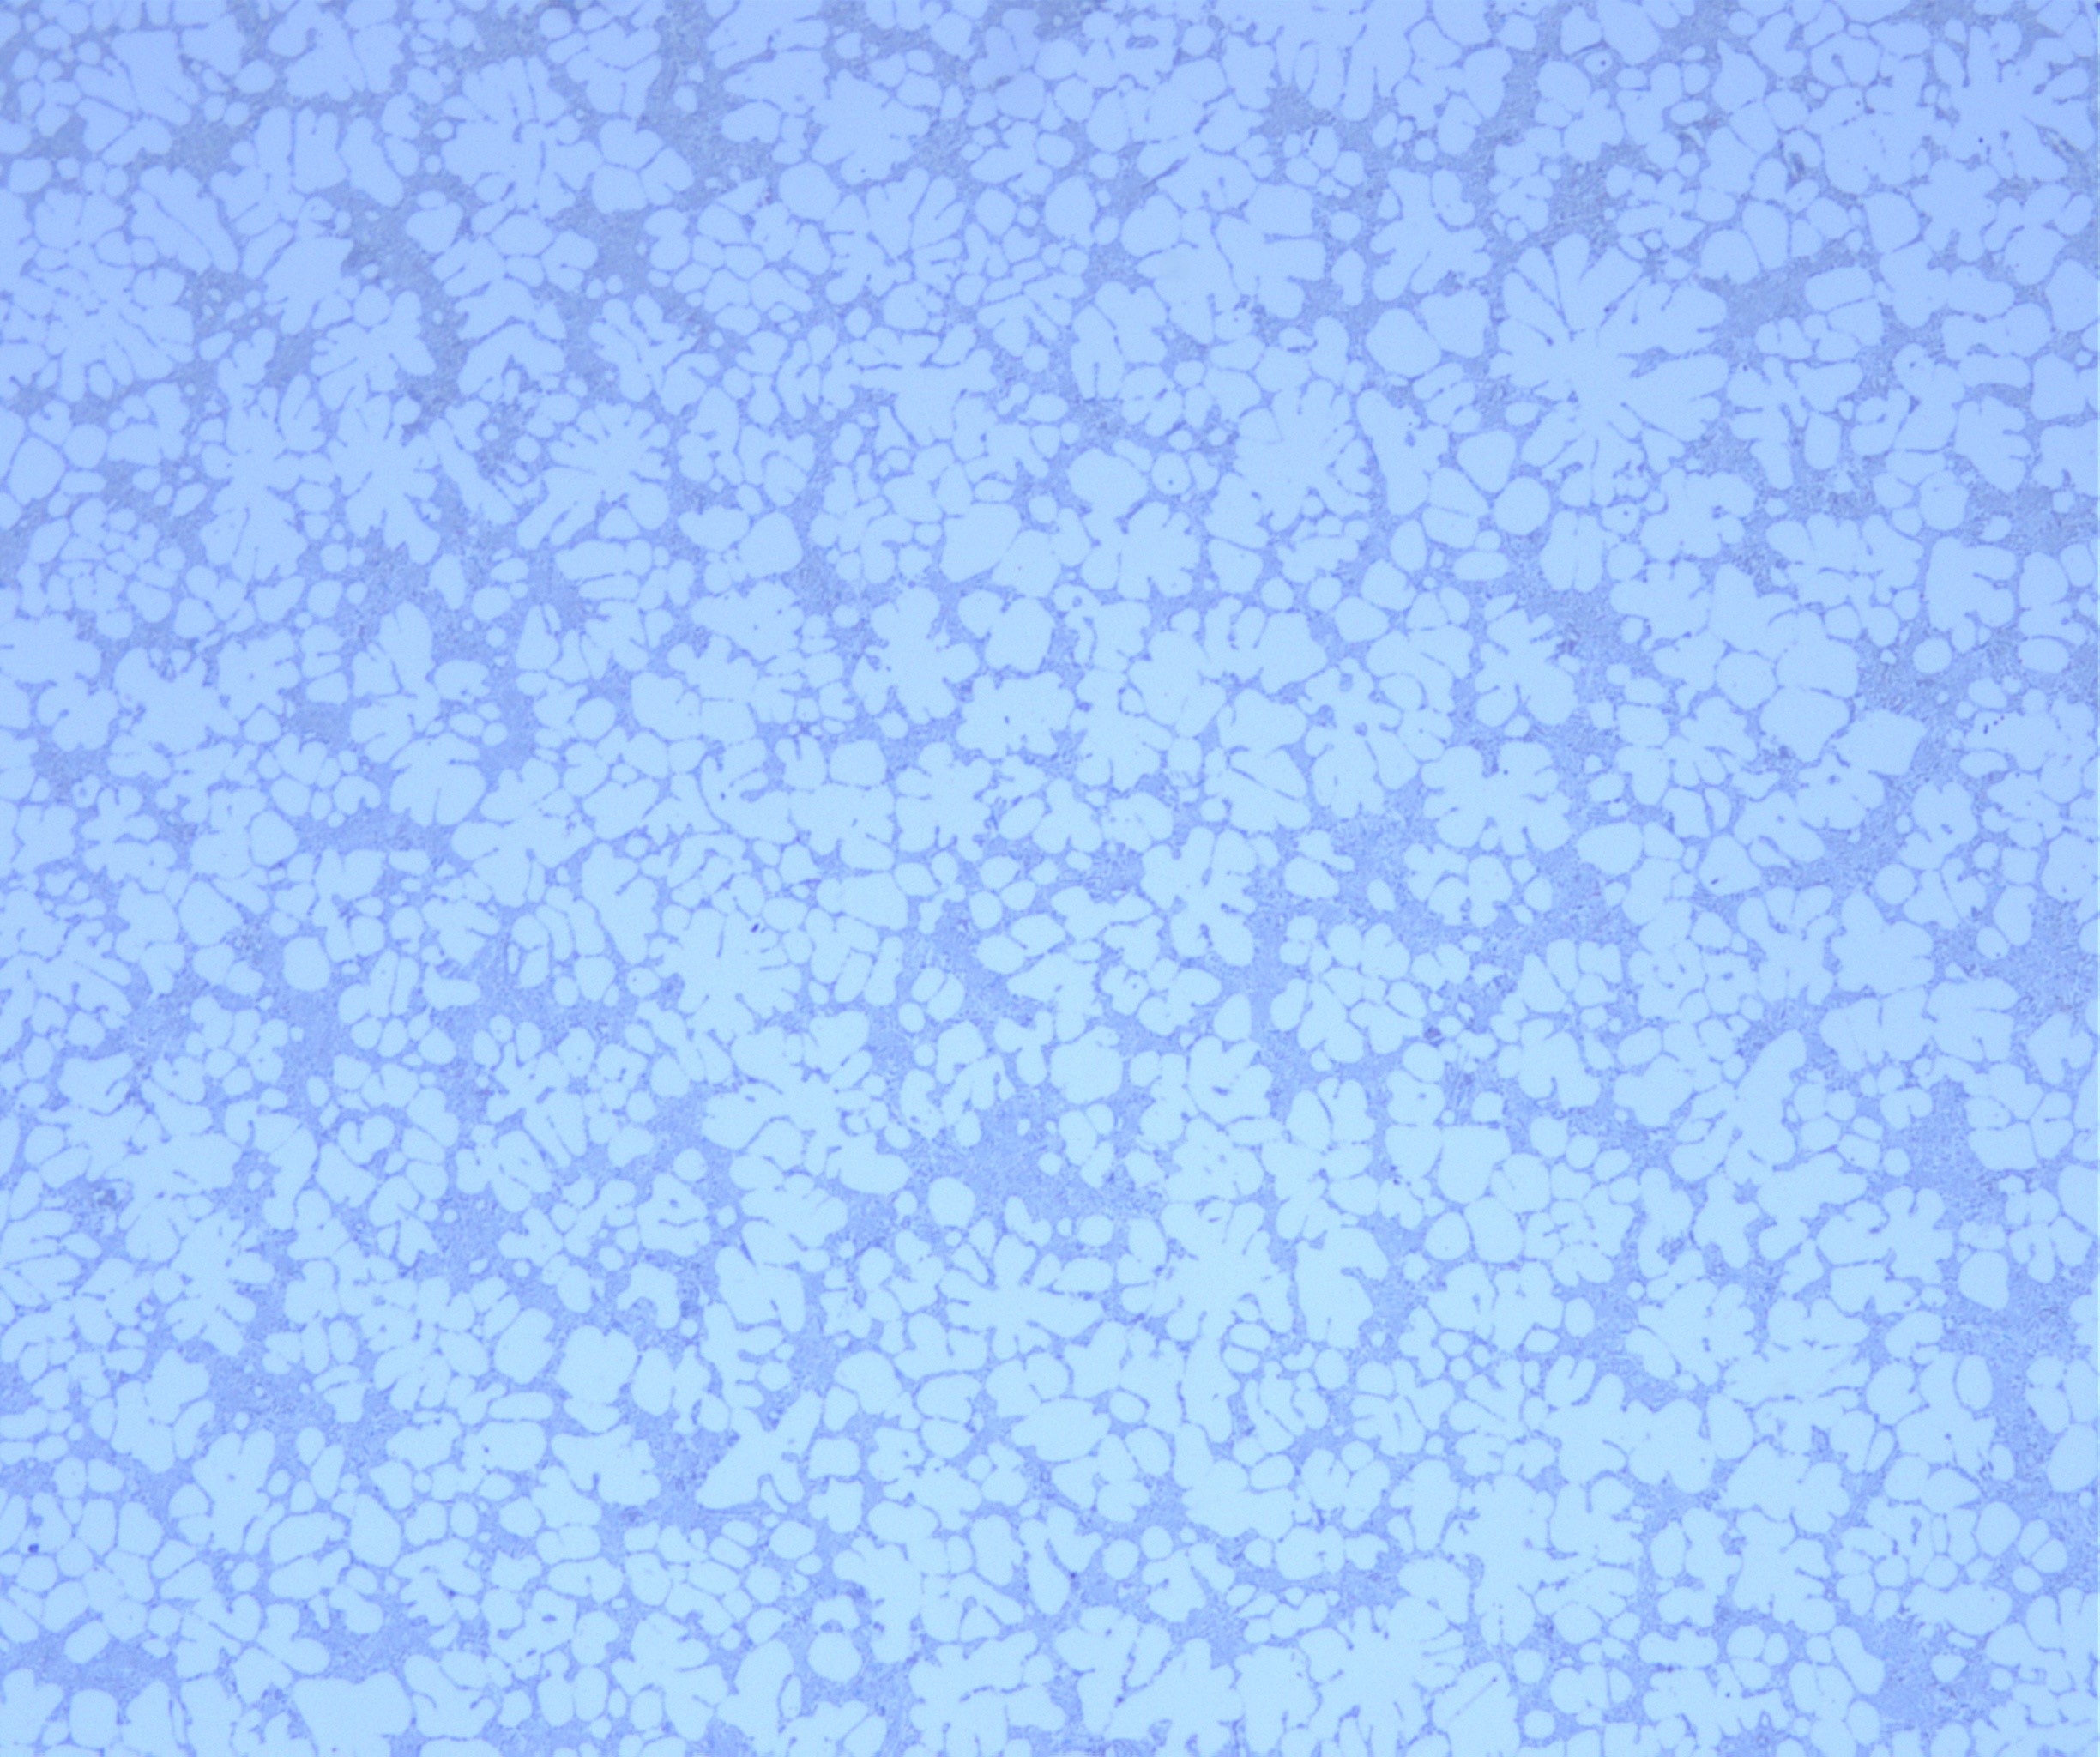
②号マグネシウム合金サンプル100倍:
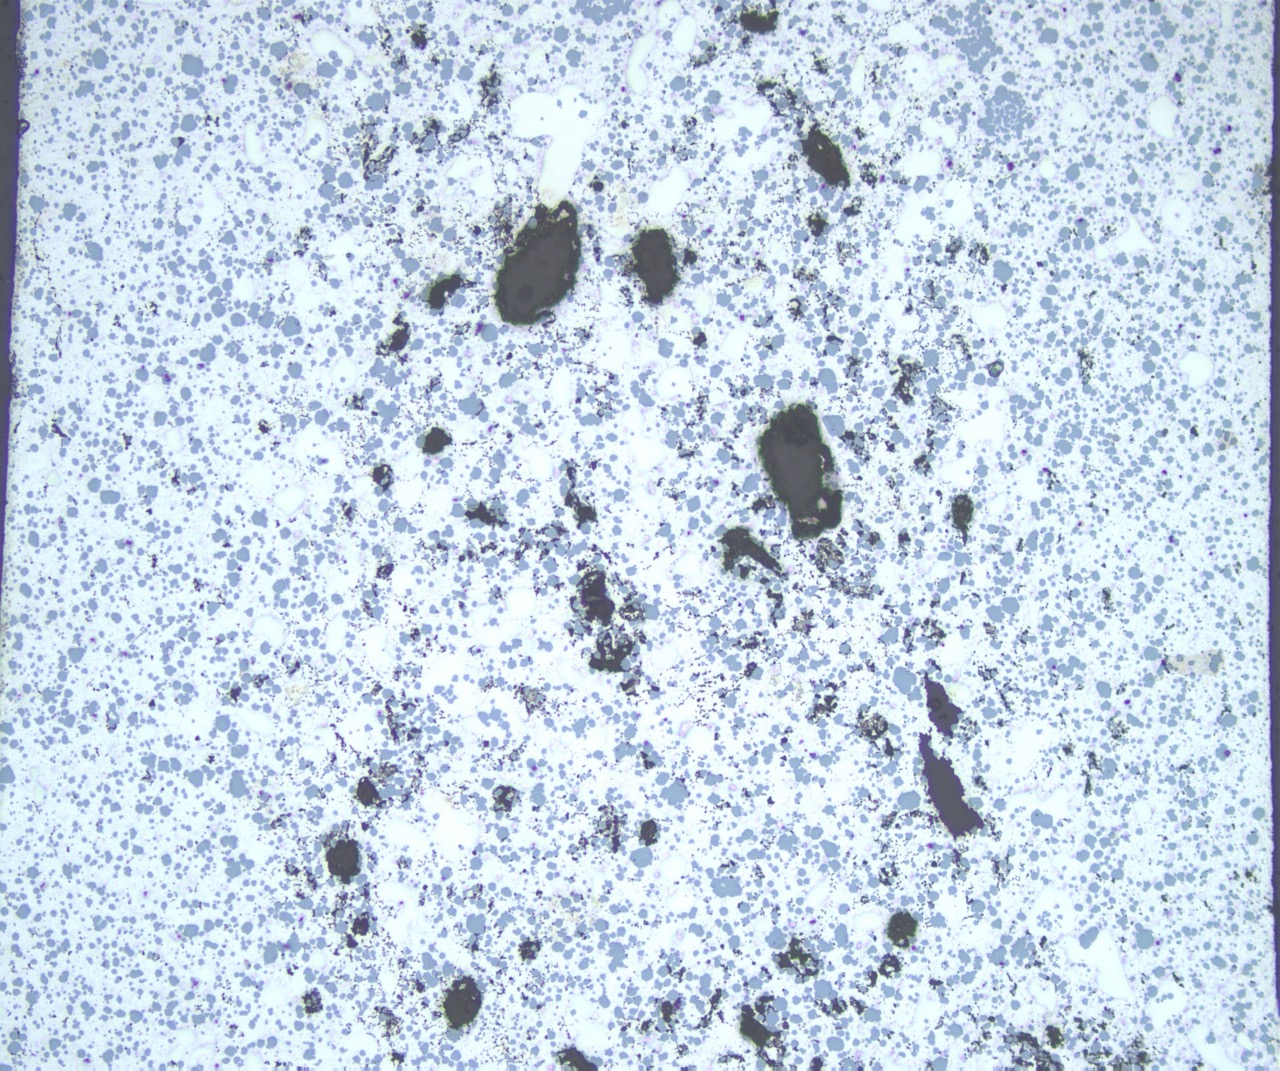
②号マグネシウム合金サンプル200倍:

②号マグネシウム合金サンプル500倍:

③号アルミニウム合金サンプル100倍:

③号アルミニウム合金サンプル200倍:

③号アルミニウム合金サンプル500倍:
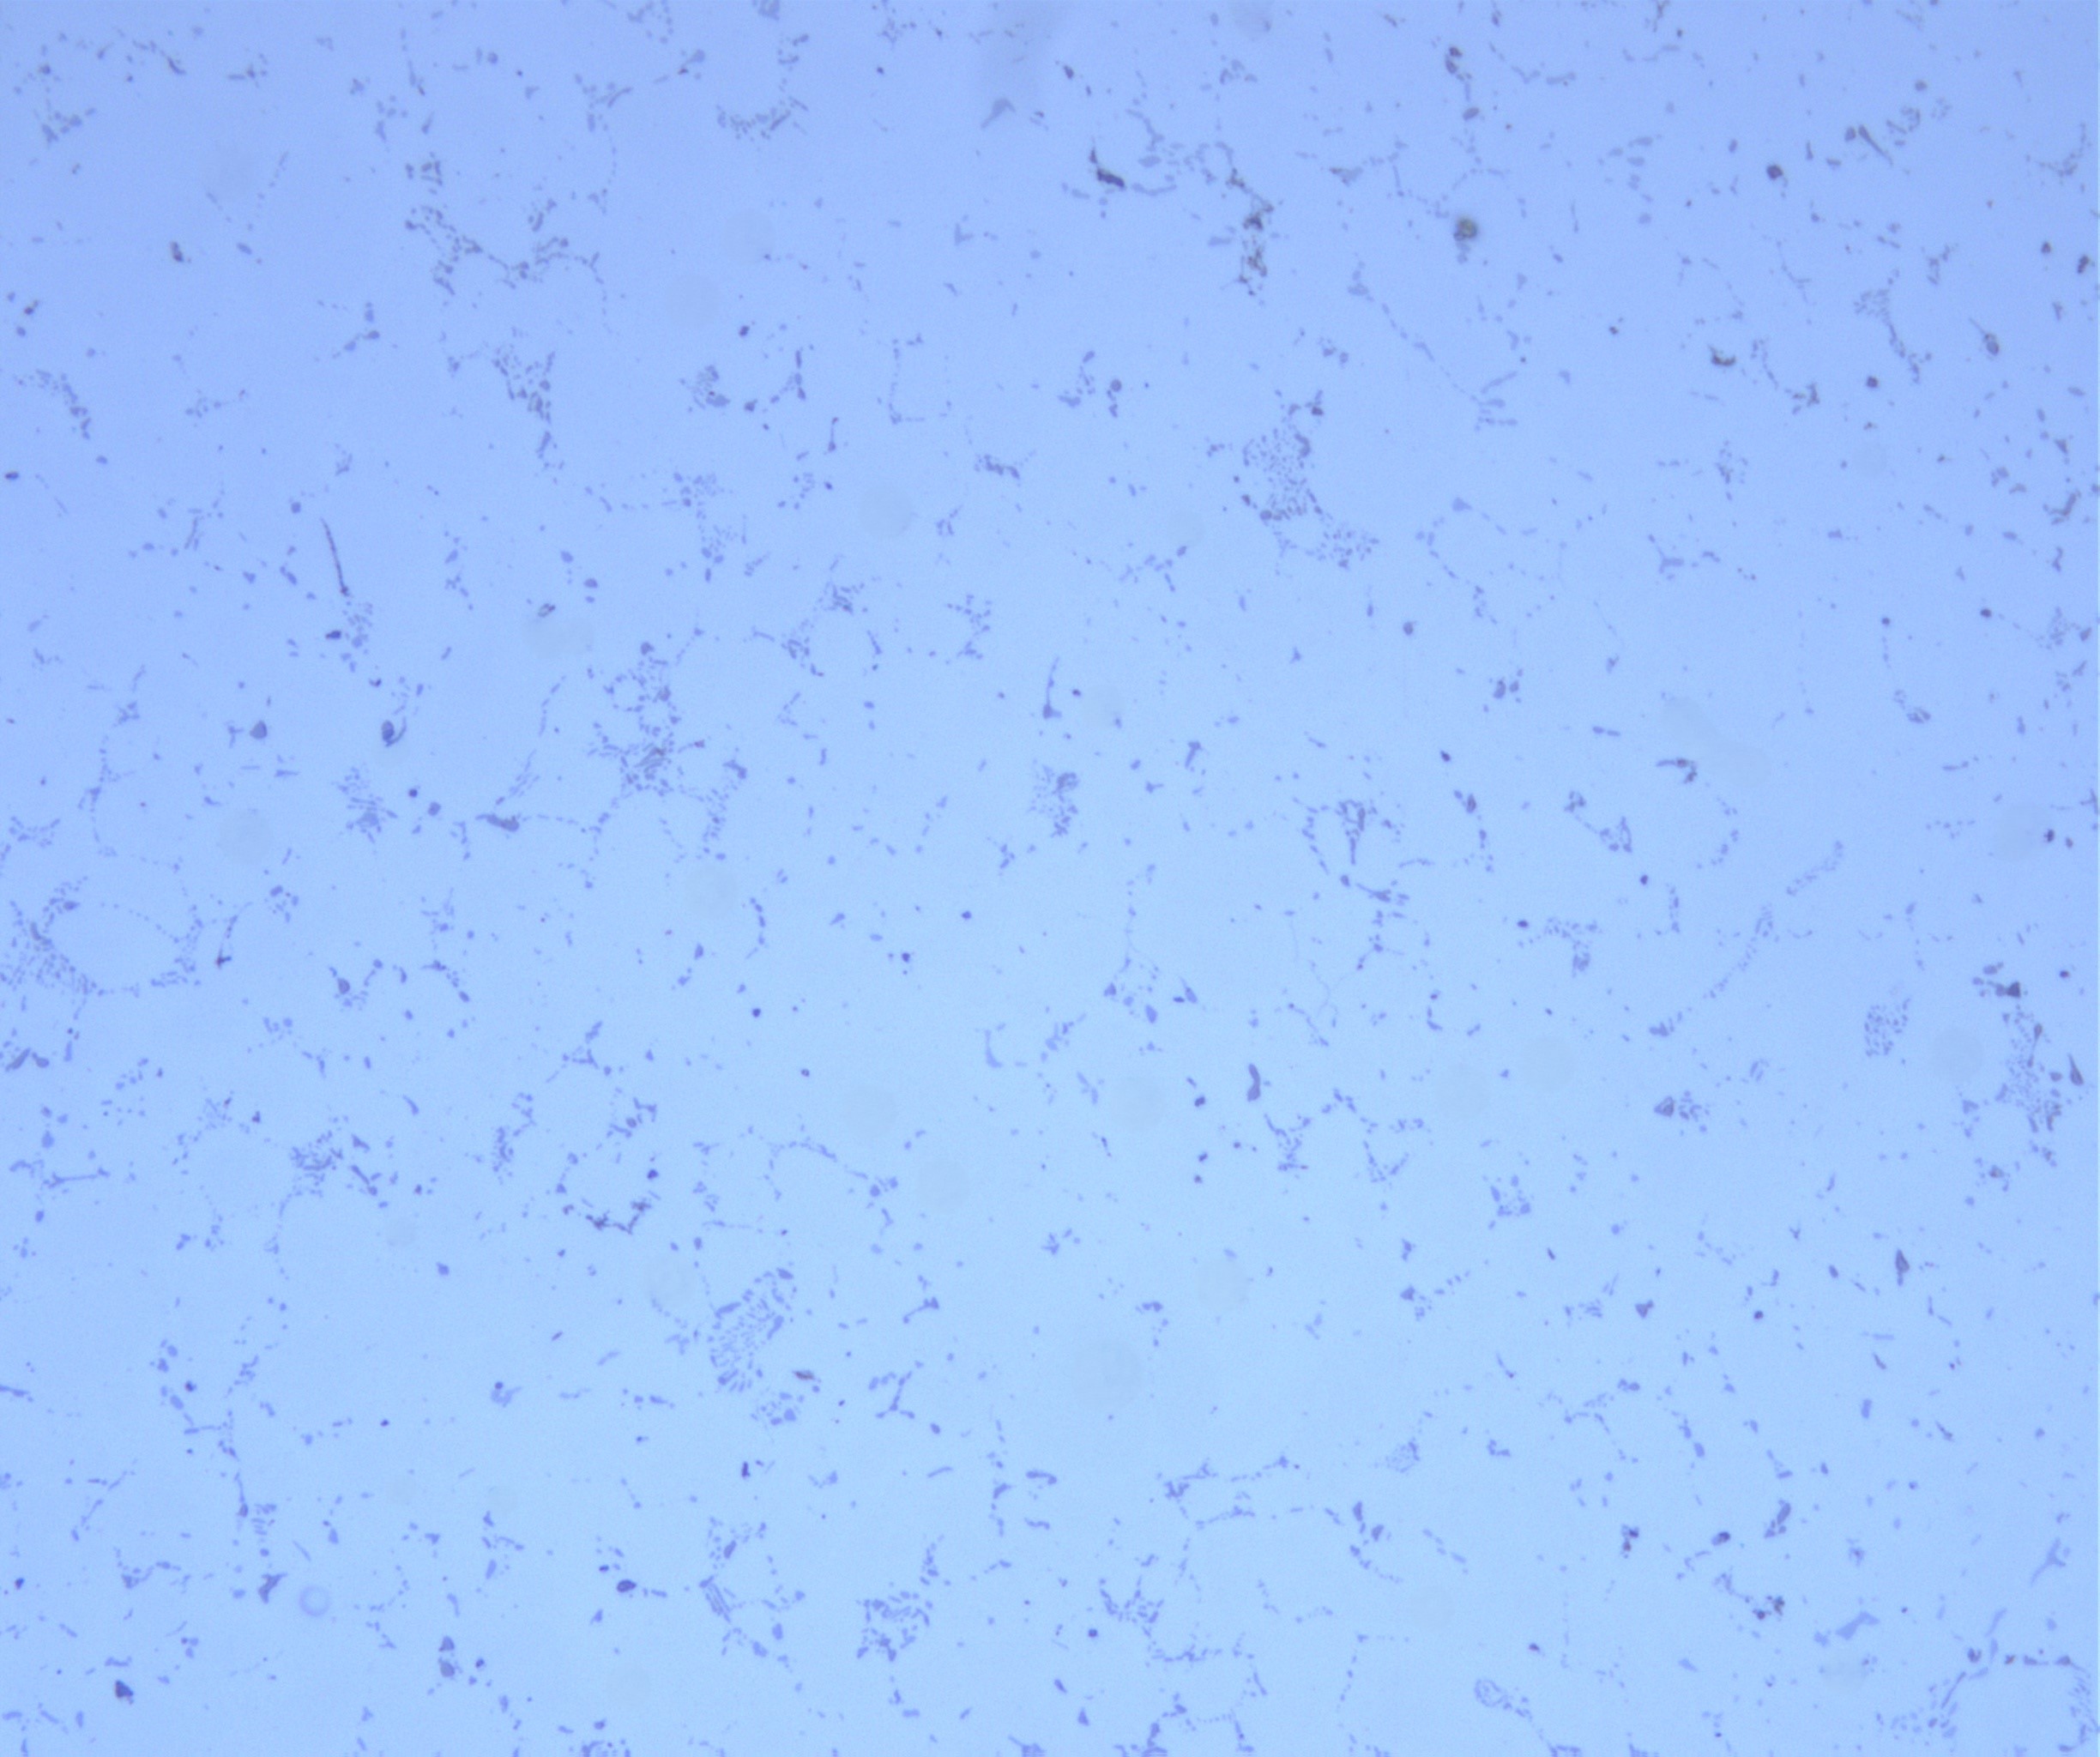
④号アルミニウム合金サンプル100倍:

④号アルミニウム合金サンプル200倍:

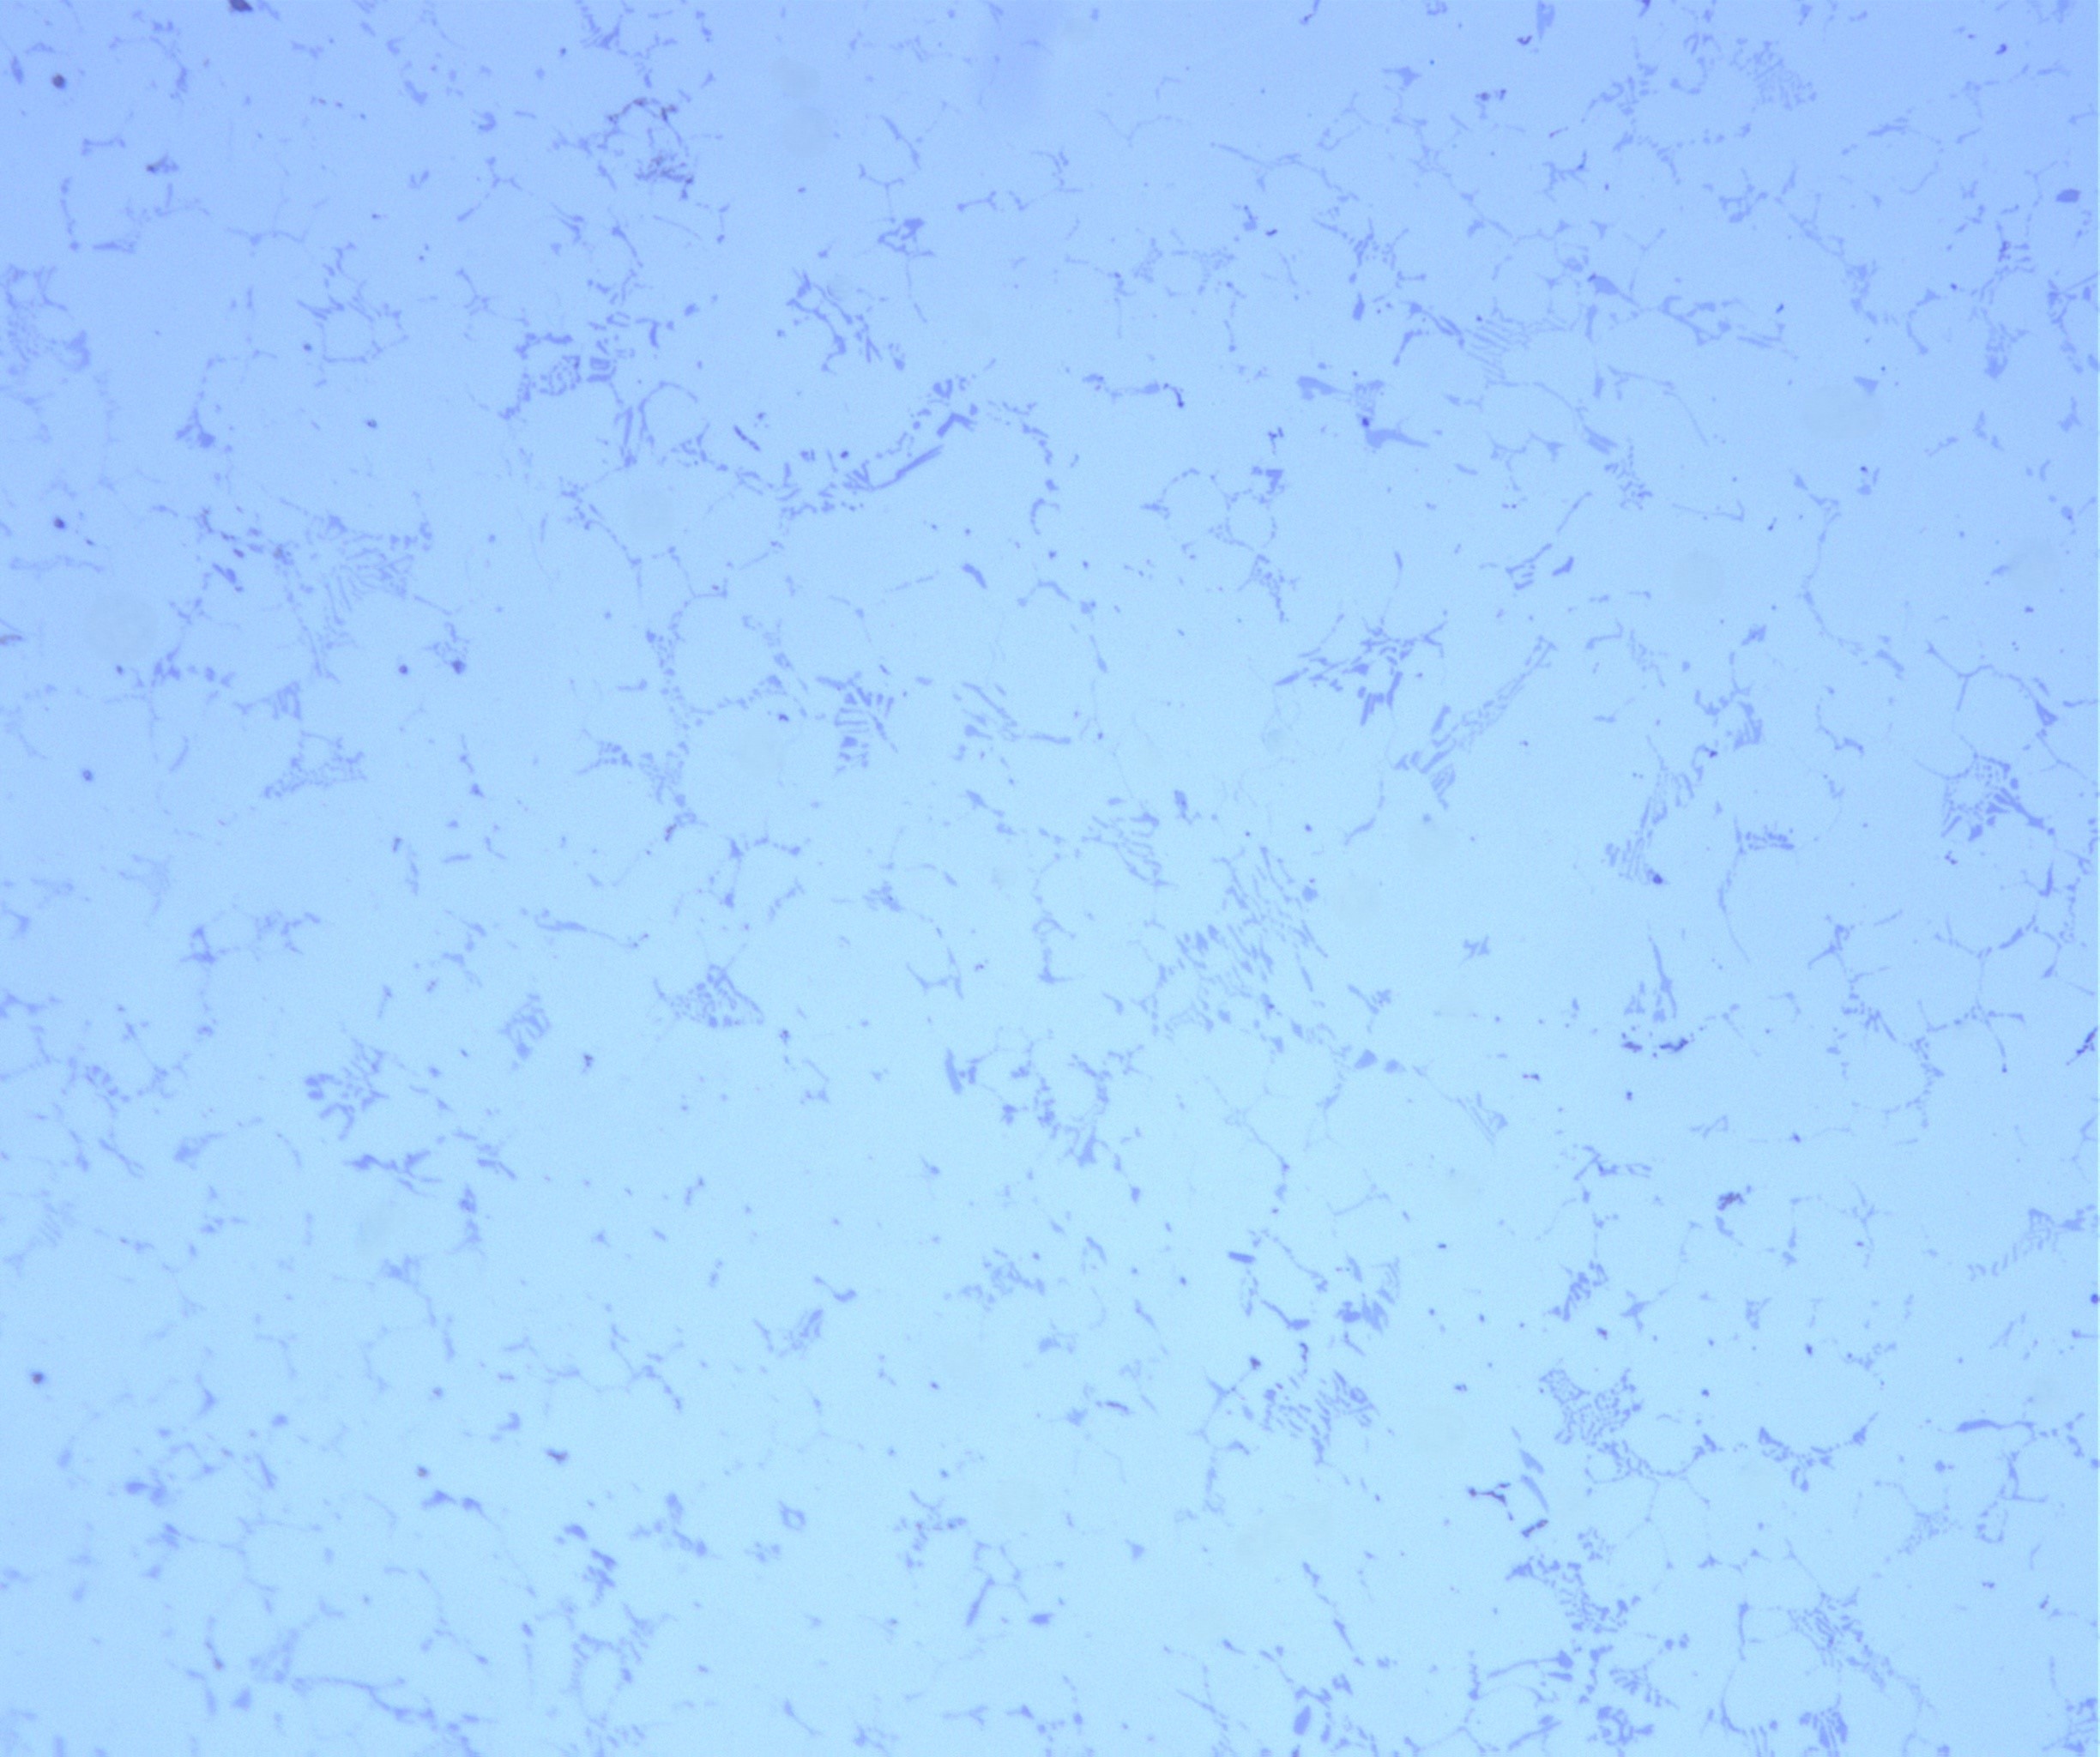
④号アルミニウム合金サンプル500倍:
四、小結
1.試料はアルミニウム合金とマグネシウム合金の試料であり、自動精密切断機を用いて精密にサンプリングする必要がある、
2.縁取り型熱モザイク粉を使用し、同時にモザイクサンプルの密度が高く、耐食性があり、縁取り性能が優れていることを保証する。
3.成熟した研磨研磨技術と研磨研磨消耗品を結合し、サンプルの表面が平らで、光沢があり、明らかな傷がないことを保証する。
4.専門画像ソフトウェアは必要な情報を測定、編集、保存などする。