-
メール
qd158@goodtechwill.com
-
電話
15066169235
-
住所
山東省青島市ハイテク区同順路8号青島網谷合心園19号棟101室
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
自動車用非金属材料へのポリマーPVT試験の応用
日付:2025-08-25読み:0
ポリマー自動車用非金属材料へのPVT試験の応用
高速鉄道測定器
摘む 次の手順に従います。 市場の需要が絶えず拡大するにつれて、新材料に対する性能要求はますます高くなり、材料が製品に転化する過程は温度、圧力、体積の変化を伴い、これらのパラメータは製品の最終的な形状に対して非常に重要な役割を果たし、どのように製品の成形過程を監視・分析するかP-V-T状態の変化と対応する製品の品質関係、それによってプロセスパラメータを調整することによって高品質の製品を得て、本文はポリマーPVTテスト技術の陳述を通じて、新材料とその製品の開発と応用生産に助けを提供して、新エネルギー自動車の発展を助力することができることを望んでいる。
キーーワード:車用非金属材料、射出押出成形、PVTテスト、
一、はじめに:
新エネルギー自動車業界の持続的な発展に伴い、自動車用非金属材料に対する要求は高精度化、高機能化、軽量化、低コスト及び高付加価値の方向に向かって発展しているが、現在の新材料の発展速度は市場の需要に遠く及ばず、材料から精密製品への転化過程で出現した寸法精度、重量精度、作業安定性などの問題はより便利で、より効率的な技術解決が早急に必要である。
ポリマーPVTパラメータ、すなわちポリマーの圧力(P)、体積(V)、温度(T)間の相互関係は、ポリマーの基本的な性質として、ポリマーの生産、加工及び応用などの面で非常に重要な役割を果たしている [1]。ポリマーPVT関係グラフは温度、圧力がポリマー比容積に与える影響を得て、そしてポリマー密度、比容積、圧縮性、体積膨張係数、状態方程式などの方面の情報を直観的に理解することができる。ポリマーPVT関係の研究を通じて、射出成形過程における圧力、密度、温度などに関連する現象を得ることができ、製品加工における反り、収縮、気泡、瑕疵点などの欠陥の発生原因を分析し、より迅速に最適なプロセスパラメータを制定し、それによって高品質の製品を得ることができる。したがって、より正確な予測、評価、最適化、計算のために、より正確で実際的なPVTデータを取得する必要があります。
二、PVT試験原理:
ポリマーPVT試験設備は主に試験カートリッジ、試験伝動システム、加温冷却制御システム、センサ及びデータ収集分析システムなどの部分から構成される。試験時、固定量のポリマーを設定された温度に応じて加温または降温し、レート式温度制御を選択して使用することができ、シミュレーション量の気流冷却を用いて温度制御の精確性を高め、サーボモータを用いて加圧プランジャを制御して設定された圧力に応じて定圧を維持し、さらに高精度格子定規を用いてポリマーの温度変化時の膨張または収縮時の体積変化を感知させ、プロセスはシステムの密封性を保証し、漏れと空気の進入を防止し、密度、比容などのデータを得る。
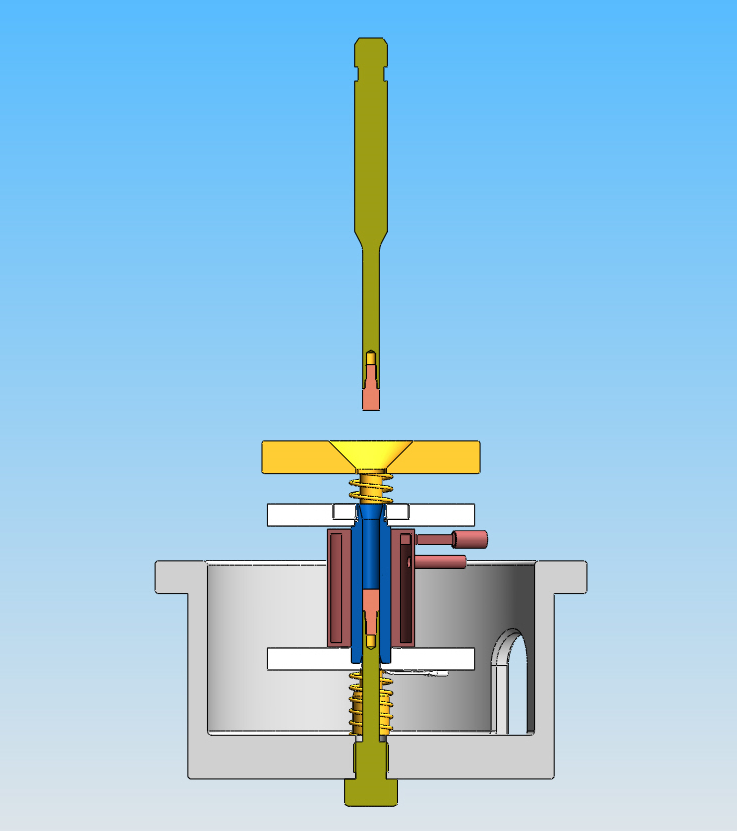
図1つのPVT試験装置の構造原理
三、PVT関係の応用
アプリ1:射出成形時にPVT状態変化曲線
射出成形過程において、非ニュートンプラスチック溶融体はキャビティの中で非等温過渡流動を行い、溶融体は低温金型と接触することで急速に冷却する一方、高速せん断作用でまた熱を発生し、その間に異なる圧力、温度とせん断速度の変化過程を経験し、包括的加工条件が溶融物の流動特性に与える影響を説明するには、各種条件(圧力、温度、せん断速度)における粘性を知る必要がある[2]。ポリマー材料の成形過程における各物性パラメータも一連の変化を経験し、材料に対してP-V-T特性関係の分析は、材料PVT関係曲線に対応する加工経路を見つけることができる。
表12] 射出成形プロセスパラメータ
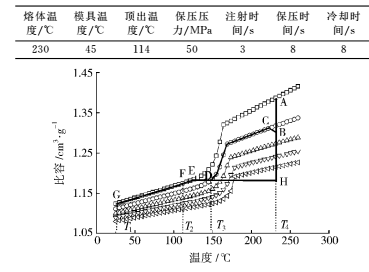
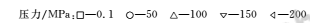
図2[2] PVT状態曲線及び射出成形加工工順
図2に示す,A-B-C-D-E-F-Gルートは通過表です格のプロセスパラメータとPVT曲線で説明される射出成形プロセス全体。射出成形プロセスは一般的に次の段階があります。
1.可塑化:図中A 点は、可塑化され、溶融温度にある溶融体の射出前の状態を示している。可塑化圧力が増加する、かそかじかん増加、ようゆうおんどアップグレード、可塑化は品質がよく、温度は均一であるが、可塑化効率はダウン、一般的に背圧は高くなりにくい。一般的に背圧は低いほど良く、超えるべきではない20MPAです。
2.充填(射出):A−Bセグメントは可塑化温度(T 4)における材料の充填射出段階である。射出圧力が足りないと、製品の凹みが生じやすい。圧力が高いと、製品の密収縮が小さくなる。
3.注射から保圧への切り替え:B−Cセグメントは充填から保圧への切り替えである。正確な切り替えはキャビティ中の圧力を保証する鍵であり、切り替えが早すぎる場合、充填型は保圧下で完成し、大きな保圧圧力配向を引き起こす。切り替えが遅すぎると、キャビティ内の圧力が高すぎると過充填になり、製品にバリと内応力が発生する可能性があります。保圧中フィードポートここで発生した高配向は製品の品質に不利であり、保圧配向を減らすためには、保圧段階でキャビティに圧入する材料はできるだけ少なくしなければならない。
4.冷却成形:等圧線上のC-Dセグメントは材料がキャビティ内で保圧冷却する過程である。保圧圧力は注射圧力より小さくなく、注射圧力よりやや大きくなければ、保圧作用を果たすことができない。ほあつあつりょく増加、キャビティ圧力増加、せいひんみつど増大し、しゅうしゅくりつ小さくなり、ないおうりょく増加。D点はキャビティ内の材料が一定の圧力で冷却されることを示しているフィードポート温度T3,この時点で対応する比容積はVDです。この時点から、材料はキャビティに入らなくなります。D−Eセグメントは等比容積冷却の過程であり、常圧線に達するまで冷却決定キャビティ内の圧力変化である。
5.型開押出:E-Fセグメントとは、製品が常圧線に沿って冷却されて押出温度T 2に達したとき、製品が押出されることを指す。G点は環境温度であり、取り出した製品が常圧で室温T 1まで冷却され、射出成形サイクル全体が完成したことを示している。このときVGは、室温におけるポリプロピレンの比容量である。
図から分かるように、射出成形の加工経路は数多くあります,つまり、異なるプロセス条件、どちらでもよい射出成形のたびに同じ点で常圧線に到達させることで、同じ体積収縮を得ることができ、高い寸法精度を達成することができる,利用PVT試験技術は最も簡単な加工経路を迅速に選択することができる。
応用いる2:状態方程式法により高重合体の熱力学パラメータを得る、
現在、射出成形シミュレーションにおいてポリマーについて説明するPVT関係の応用が広いのは修正された二重ドメインであるテイト状態方程式通じてPVTテストデータの非線形回帰テイト状態方程式
状態方程式法は高重合体の熱力学パラメータを得ることができ、射出成形シミュレーションソフトウェアに材料物性パラメータデータベースの支持を提供し、例えば材料比容積、熱膨張係数、等温圧縮係数、結晶温度などがある。材料物性パラメータの正確な信頼性の影響を受け、コンピュータシミュレーション結果と実際の成形過程は異なることがある。
通じて9928Hこの材料のPVTパフォーマンス研究、修正を利用した2ドメインテイト状態方程式はその曲線をシミュレーションし、図の通り3見ることができます300バーおよび600バー圧力条件下でフィッティングされた曲線は実際の試験曲線と基本的に一致している。
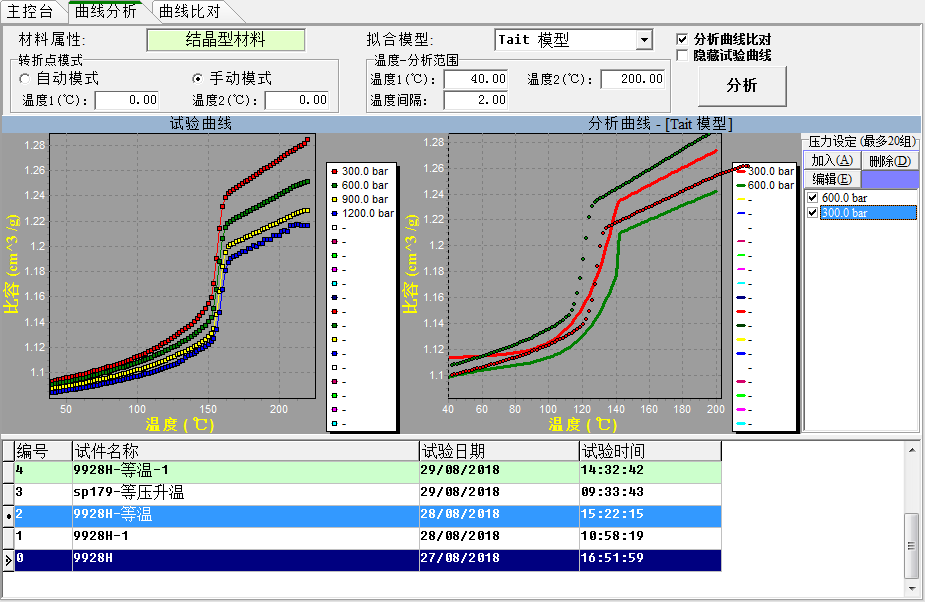
図3 試験曲線とテイトモデル曲線比率
アプリ3:測定凝集合物の相転移温度及び圧力、
|
|
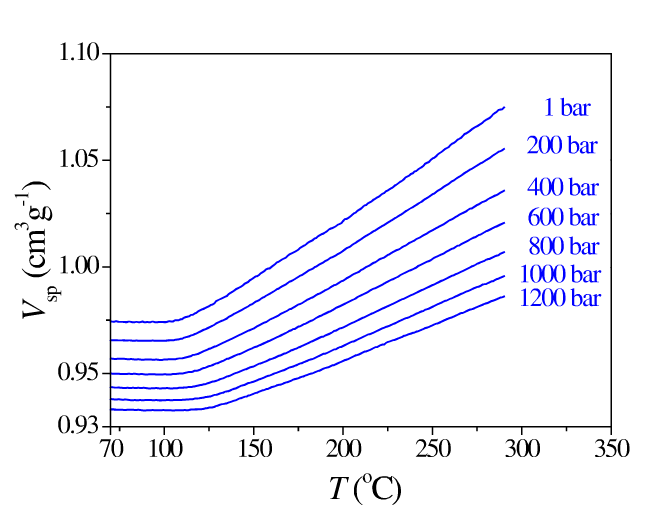
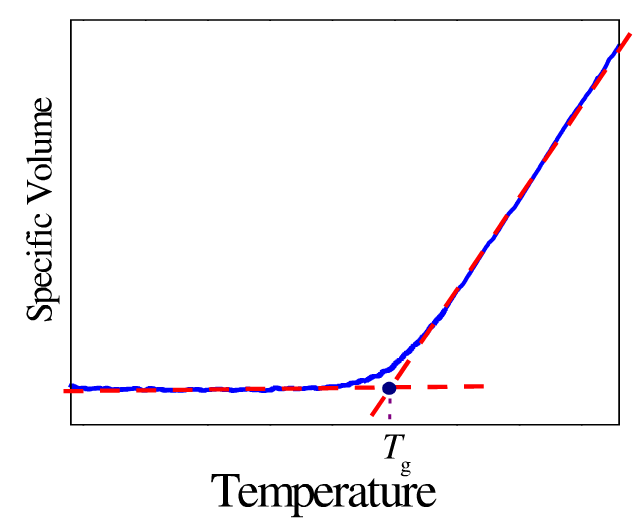
図4 集まる合物異なる圧力での相転移温度
図の通り4図示するように、ポリマーの異なる圧力でのPVT関係曲線は、異なる圧力条件下でのポリマーの相転移温度を直感的に見ることができる。
四、結語
ポリマーをPVTリレーションテスト,最適な生産プロセスパスを見つけることができるだけでなく、製品が生産に現れることを減らすことができます。外観、寸法、重量など品質問題、そして状態方程式を通じて材料の各物性パラメータを求め、理論研究にデータ支持を提供することができる、PVTテスト実際の生産プロセスと結合する、いい新材料の研究開発から量産への転換効率を高め、非金属材料の発展を助け、我が国の新エネルギー自動車における技術突破と革新応用を促進する。
参考文献:
[1]楊衛民、王建、謝鵬程、丁玉梅、ポリマーPVT関係試験技術の研究進展、中国プラスチック、2008、22(2):81-89.
[2]李峰、孫晋、李永泉、ポリプロピレンのレオロジー性能とPVT関係の研究及び射出成形における応用、中国プラスチック、2012、26(6):62-66.