-
メール
hndshimo@163.com
-
電話
18006769399
-
住所
浙江省台州市黄岩区北城街道北城開発区


概要
ローランド黒鉛E+18黒鉛ドラムの防雷黒鉛片は、高温に耐え、耐食性、耐熱衝撃性が安定している特性で、真空高温条件下で発熱体、ファスナーを作るのに適している。伝動部品、支持盤などは、真空冶金、化学工業、半導体、電子新エネルギーなどの分野で広く応用されている。
製品詳細
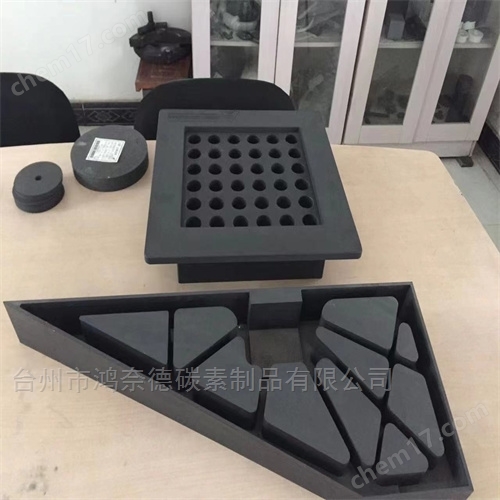
ローランド黒鉛E+18黒鉛ドラム防雷黒鉛シート
鴻ネッドは良質なPAN基黒鉛フェルトを選び、特殊な技術で接着、硬化、成形、高温黒鉛化して製造し、顧客の要求に応じて表面に炭布を貼ることができる。カーボン紙または両者を組み合わせて使用することで、毛羽立ち防止、気流洗浄防止、強度増加の役割を果たす。鴻ネッド黒鉛ロールは主にガラス繊維糸引き機、太陽光、冶金、電子、電球などの業界に使用されている。ガラス繊維糸引き機において、黒鉛ロールはガラス繊維紡績製品の収集に用いられ、強度が高く、耐熱振動性が良く、自己潤滑性が良く、高温に強く、腐食に強く、抗酸化性が強いなどの特徴があり、これらの業界に広く適用されている。鴻ネッド黒鉛ビレット焼成器は、旋盤加工技術により製造された正極材料と高温炭化負極材料を焼結するための製品である。黒鉛箱鉢は熱伝導率が低く、高温に強く、熱振動に強く、寿命が長く、耐食性が強いなどの特徴がある。黒鉛るつぼは半導体、光起電力、化学工業、工業、製錬などの分野に広く応用されている。浙江省鴻ネッド黒鉛箱鉢とほとんどの媒体との間の「親和性」は小さいため、汚れが表面に付着しにくい。特に凝縮装置や結晶化装置に用いられる。浙江省鴻ネッドの様々なタイプの炭素と黒鉛焼箱は、すべての濃度の塩酸、リン酸、および(フッ素含有媒体を含む)に対して優れた耐食性を持っている。最高の適用温度は350℃〜400℃であり、これは炭素と黒鉛のオーブンが酸化を開始する温度である。不透過性黒鉛るつぼの動作温度は、含浸材料の種類に依存する。例えば、フェノール樹脂含浸黒鉛は170〜200℃に耐えることができる。シリコーン樹脂を適量添加して黒鉛を含浸すれば、摂氏350度までの温度に耐えることができる。炭素及び黒鉛上にリン酸を堆積させると、炭素及び黒鉛るつぼの抗酸化機能を増強することができ、さらに実動作温度を高めることができる。鴻ネッド黒鉛るつぼはまた良好な熱伝導性を持っている。非金属材料では、熱伝導率は金属よりも高く、非金属材料では。熱伝導率は炭素鋼の2倍、ステンレス鋼の7倍であるため、伝熱設備での使用に適している。


ローランド黒鉛E+18黒鉛ドラム防雷黒鉛シート
浙江省鴻ネッドの高純度3 D熱曲げ黒鉛は化学処理を経て、水洗浄と高温膨張を経て、柔軟でふわふわした黒鉛材料を得た。これは最終的な目的ではありません。最終的な目的は、さまざまな用途の黒鉛製品を製造することです。例えば、黒鉛紙箔、黒鉛板紙、黒鉛管、黒鉛溝、黒鉛棒などを製造する。これには成形工程が必要で、機械的な方法で様々な規格、形状、寸法の黒鉛製品を加工する。現在の成形方法は3種類ある:(1)圧延法、(2)プレス法(3)押出法。一、転圧成形法は主に黒鉛紙箔または板材をプレスするために用いられる。単層平板連続圧延と多層平板連続圧延の2種類に分けられる。1.単層平板連続圧延法この圧延法はいかなる接着剤も使わずにフレキシブル黒鉛を板材にプレスすることができる。プロセス全体は、ホイールミルを搭載した専用設備で行われます。ミル構造組成:ワーム黒鉛を入れるホッパ1、振動フィード装置、2、搬送ベルト3の4つの圧力ロール4、一対のヒータ5、板材の厚さを制御するロール6エンボスまたはパターンロール8とロール9カッター10の完成品ロール動作過程:高純度黒鉛がホッパからフィード装置に入り、搬送ベルトに落下する。圧力ロールの圧延により、一定の厚さの材料層が形成される。加熱装置は高温加熱を発生し、材料層中の残留ガスを除去し、膨張していない黒鉛を最後に膨張させる。その後、予備成形された反材を厚さ寸法を制御するロールに送り込み、厚さが均一で一定密度の平坦な板を得るために所定の寸法でもう一度押します。最後にカッターでカットした後、完成品のバレルを巻きます。2、単層平板圧延法単層平板圧延法、圧板は平らで滑らかだが、厚すぎることはできない。一次成形が厚すぎると、均一性も密度も保証しにくい。厚板を作製するために、多層単板を用いて重畳し、多層複合板に圧着した。2つの層の間に接着剤を加えてからプレス成形しなければならない。成形後は加熱処理して接着剤を炭化・硬化させる。多層平板圧延法は、多層連続圧延機上で行われる。多層連続圧延機の動作過程:単板巻き棒から単板を引き出し、接着剤塗布ロールを経て両面の土に接着剤を塗布した後、巻きロールと単板と合わせて、三和厚板となり、ロールの隙間に入って一定の厚さに圧延する。加熱器に再投入して加熱乾燥する。厚さ制御ローラにより、厚さを所定の寸法に調整し、焼成装置に送り込んで焼成する。接着剤が炭化した後、加圧ローラを用いて最後に加圧成形する。使用する連続圧延段は、0.6 ~ 2 mmの厚さのフレキシブル黒鉛板をプレスすることができ、これは単層圧延機より優れているが、板厚も板材の層状分離の欠点をもたらし、使用に迷惑をかける。発生の原因はプレス時に気体の流出が中間層の中間に残り、層間の密接な結合を妨げたためである。改良された方法は、プレスプロセスにおける排気ガスの問題を解決することである。