-
メール
1019062891@qq.com
-
電話
18021603489
-
住所
蘇州市虎丘区安楊路118号合芯智匯科技園3号棟108室
Weisite Technology (Suzhou) Co., Ltd
【2025計器科学普及】製薬二軸熱溶融押出機の動作原理とプロセス最適化
日付:2025-12-02読み:1
一、動作原理
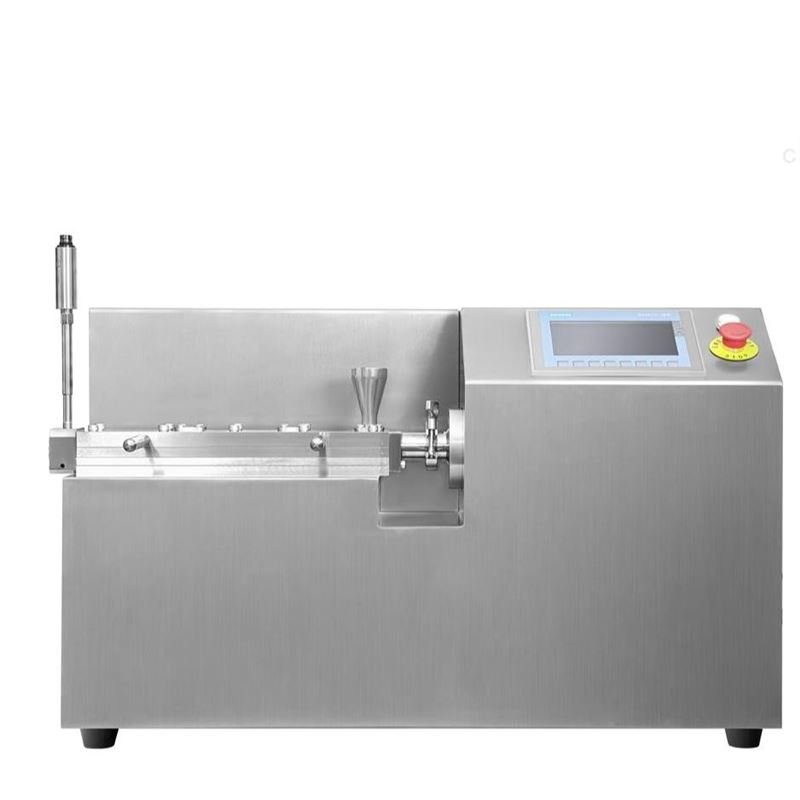
製薬二軸ホットメルト押出機の核心原理は次のように要約できる:2種類以上の材料(通常はAPI、ポリマー担体、機能性補助材料)を加熱されたバレル内で、2本の相互に噛み合い、同方向または逆方向に回転するスクリューの搬送、せん断、混合、溶融作用により、均一で連続的な溶融体を形成し、最後にダイ押出により、冷却硬化後に所望の形状の固体分散体または複合体を得る。
ワークフローは、次のような重要なステップに分割できます。
1.フィードと固体輸送エリア
プロセス:あらかじめ混合した乾燥混合粉末材料をフィード口から添加する。スクリューの初期段では、材料は主にスクリューの回転によって発生した機械的推力によって前進輸送される。
特徴:この地域は温度が低く、品目は基本的に固体のままです。スクリュー要素は通常、圧力を確立し、材料の早期溶融閉塞を防止するための輸送要素であり、スクリュー溝は深い。
2.溶融と可塑化領域
プロセス:材料が下流に搬送されるにつれて、バレル外壁のヒータが材料を加熱し始めた。同時に、スクリューによる材料の強いせん断によっても大量の摩擦熱が発生します。材料温度がそのガラス転移温度または融点に達すると、軟化、溶融が開始される。
特徴:これは最も重要な領域の1つです。スクリュー要素の組み合わせが変化し、導入ニーディングブロック混練ブロックは激しい半径方向と軸方向の混合を産生し、熱伝達が均一であることを確保し、すべての成分を溶融し均質化することができる。この領域の温度制御は非常に重要です。
3.混合と分散領域
プロセス:溶融状態では、二軸スクリューの独特な利点が十分に発揮される。2本のスクリューの噛み合いにより、スクリュー上での材料の滞留と分解を回避するためのセルフクリーニングが発生します。
ぶんぷこんごう:ねじ要素のリード、回転方向の変化により、異なる成分の溶融流動層を絶えず延伸、折りたたみ、分割、再配置し、巨視的に均一な分布を実現する。
ぶんさんこんごう:混練ブロックの強大なせん断力により、凝集していた難溶性の薬物粒子(API)をポリマー溶融物中に砕いて均一に分散する。これは非晶質固体分散体を形成し、薬物溶解度を高めるために重要である。
特徴:この領域のせん断強度と混合効率は、最終製品の品質を直接決定します。
4.排気ゾーン(オプション)
プロセス:材料に揮発性溶媒、水分または低分子物質が含まれている場合は、スクリュー上に排気セグメントを設計することができます。バレル圧力を低下させることにより、これらの揮発物を材料から逃がし、真空システムによって引き抜かれる。
特徴:残留溶媒を除去したり、脱揮したりする必要があるプロセスに便利です。
5.計量と建圧区
プロセス:ダイに近づくと、スクリューのスクリュー溝が浅くなり、計量の役割を果たし、材料の出力量を正確に制御する。同時に、さらに高圧を確立し、溶融体をダイを通過させる。
特徴:押し出しの連続性と安定性を確保する。
6.押出と成形
プロセス:均一な溶融物は、strand die、sheet dieなどの特定の形状のダイを介して押し出される。押出された棒状物またはシートは直ちに冷却システム(水冷または空冷)に入り、迅速に硬化成形される。
後処理:硬化後の押出物は通常牽引され、ペレット(Pellets)またはフレークに切断され、後続の打錠、充填カプセルなどの製剤操作を容易にする。
二、プロセス最適化
プロセス最適化の目標は再現性が良く、品質が安定しているの製品、核心は薬物が担体中に最適な状態(通常は非定形)で均一に分散することを保証する熱分解と過度なせん断を同時に回避する。最適化は主に次の重要なパラメータを中心に行われます。
1.フォーミュラ設計の最適化(Formulation Optimization)
これは成功の基礎です。
キャリア選択:HPMCAS、HPMC、PVP VA 64、Soluplusなどの一般的なポリマー。APIの性質(酸塩基性、分子量)、目標溶解度(pH依存性または非pH依存性)に応じて適切な担体を選択する必要がある。
API特性:APIの固有溶解度、融点、熱安定性、用量などはプロセスウィンドウに直接影響する。
助剤:界面活性剤を添加して濡れ性を改善したり、可塑剤を添加して押出物の機械的性質を改善したりすることができる。
2.プロセスパラメータ最適化(Process Parameter Optimization)
これは熱溶融押出技術のコア制御手段である。
•低すぎる:材料が十分に溶融できず、混合が均一でなく、白点がある。 •高すぎる:APIまたは担体の熱分解、薬物再結晶を引き起こす可能性がある。 •最適化:供給口からダイまで、温度は通常階段式に上昇する。溶融を保証しながら分解を起こさないものを見つける必要がある低有効温度。 | ||
•回転数が高い:せん断が強く、分散効果が良いが、収率が高く、滞留時間が短い、過熱と分解を引き起こす可能性があります。 •回転数が低い:せん断が弱く、混合が不十分かもしれないが、滞留時間が長く、熱伝達と反応に有利である。 •最適化:混合が均一であることを保証する前提で、生産能力を満たすことができ、分解を起こさないものを選択するていゆうこうかいてんそくど。 | ||
•充填率が高すぎる:バレル内の圧力が大きすぎて、こぼれやモーターの過負荷になる可能性があります。 •充填率が低すぎる:材料がバレル内に滞留する時間が長すぎて、分解を引き起こす可能性があります。 •最適化:通常スクリュー回転速度と連動して調整し、安定した適度な充填率(通常50〜80%)を維持する。 | ||
•混練ブロック角度:角度が小さい(例えば30°)ほど、せん断が強くなり、分散効果が良い;角度が大きいほど(例えば60°)、分布混合が主となる。 •ぎゃくれつかく:品目フローパスを変更し、混合を強化します。 •最適化:APIの粒径と硬度に基づいて、適切なスクリューの組み合わせを設計する。分散しにくいAPIでは、溶融ゾーンの後に高せん断強度の混練ブロックセグメントを追加する必要があります。 | ||
•最適化:スクリューの組み合わせと回転速度を調整することにより、獲得を図る狭い滞留時間分布、これにより、すべての品目が同じ加工履歴を経験し、バッチ間の一貫性が向上することが保証されます。 |
3.オンラインモニタリングと品質管理(In-line Monitoring&QC)
Raman/NIRスペクトル:バレルに設置でき、APIの結晶転化(アモルファスから結晶へ)と濃度均一性をリアルタイムで監視し、実現するリアルタイムロー検出。
トルクモニタ:バレル内の圧力と材料粘度を反映する。トルクの突然の変化はフィード中断、溶融不良または分解の発生を予告している可能性がある。
圧力監視:ダイ前の圧力安定は押出物の形状と品質を保証する鍵である。
三、総括と優勢
どうさげんりコア:熱 +切る +混(こん) =きんいつようゆうたい →おしだしせいけい。
プロセス最適化コア:システムによる調整温度、回転速度、フィード、スクリューの組み合わせ4つの要素は、製品品質(溶解度、安定性)、生産性和プロセスロバスト性の間に最適なバランスポイントが見つかります。
製薬用ホットメルト押出の主な利点:
難溶性薬物の溶解度と生物利用度を著しく向上させる(主に非晶質固体分散体の形成により)。
れんぞくかせいさん:効率が高く、拡大しやすく、QbDとGMPの理念に符合する。
溶剤不要:グリーン環境保護、溶剤残留問題を回避した。
複数のユニット操作を統合可能:例えば、混合、造粒、造片などは一段階で完成することができる。
良好なシール性:粉塵暴露を減少し、作業環境を改善する。
要するに、製薬二軸熱溶融押出は強力なプラットフォーム技術であり、その成功的な応用は深い配合理解、精密な設備操作と科学的な技術最適化に依存している。