-
メール
1218490881@qq.com
-
電話
13771789202
-
住所
上海市奉賢区南橋環城西路2225号
Shanghai Lihai Industrial Co., Ltd
ボイラー用水の微量溶存酸素:腐食防止を正確に監視し、ボイラーの安全を守る「最初の防御線」
日付:2025-10-19読み:0
電力、化学工業、紡績などボイラーの運転に依存する業界では、ボイラー用水の水質管理はボイラーの使用寿命と運転安全を直接決定する。その中で、微量溶存酸素はボイラーの安全に影響する重要な指標である--水に0.05 mg/Lの溶存酸素しか含まれていなくても、高温高圧環境下でボイラー管壁の腐食を加速させ、管壁が薄くなり、漏れ、爆発事故を引き起こす。従来の溶存酸素検出方法には応答が遅く、精度が低く、操作が複雑であるなどの問題があり、ボイラー用水のリアルタイムモニタリング需要を満たすことが困難である。現在、専門的な微量溶存酸素モニタリング設備と技術は、ボイラーの安全運行の守護者となり、工業生産のために安全防御線を構築している。
微量溶存酸素モニタリングの核心的価値は、低濃度酸素含有量を正確に捕捉し、腐食リスクを事前に回避することにある。ボイラー用水には溶存酸素含有量が低いことが要求され、これには監視設備が超高感度と安定性を備える必要がある。現在主流の微量溶存酸素分析器は分極法あるいは蛍光法技術を採用している:分極法は電極反応によって発生した電流信号を通じて酸素濃度を換算して、検出下限は0.001 mg/Lに達することができて、精度は±0.002 mg/Lで、中低圧ボイラに適用する;蛍光法則は蛍光消光原理を利用し、電極と水体が直接接触する必要がなく、電極汚染による誤差を回避し、応答時間は<30秒であり、高温、高圧環境下でも安定して動作することができ、高圧ボイラの理想的な選択である。
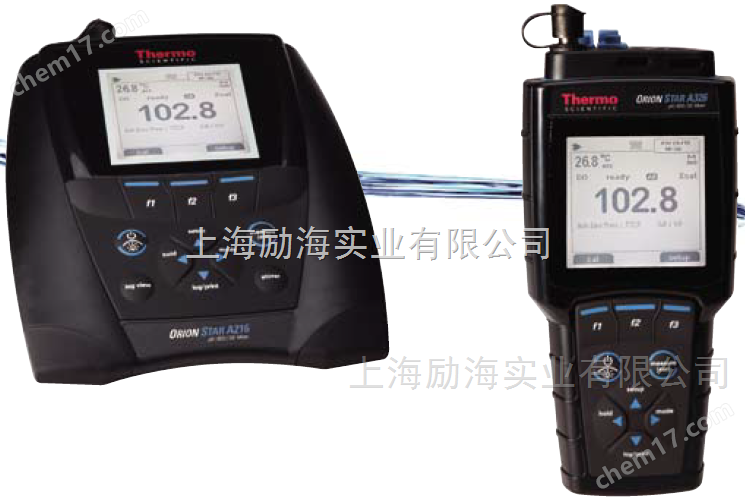
次に、リアルタイムモニタリングと知能警報、水質動態管理を実現する。良質な微量溶存酸素モニタリングシステムは正確な測定ができるだけでなく、ボイラー給水処理システムと連動して、「モニタリング-フィードバック-調節」閉ループ管理を実現することができる。設備は工業級通信モジュールを搭載し、リアルタイムデータを中制御プラットフォームに転送することができ、溶存酸素濃度曲線のリアルタイム表示、履歴データ記憶と異常警報機能をサポートする――溶存酸素が設定閾値を超えた場合、システムは自動的に音響光学警報をトリガし、管理者の手機に警報情報をプッシュするとともに、酸素除去器と連動して運転パラメータを調整し、急速に溶存酸素を安全範囲に下げる。
実用性と適合性の上で、微量溶存酸素モニタリング装置の詳細設計は工業シーンに適合する。ボイラー用水の高温高圧特性に対して、設備サンプリング管路は316 Lステンレス鋼材質を採用し、温度に耐えて150℃に達することができ、圧力≦6 MPa、管路の腐食や漏れを避ける、一部のモデルは自動洗浄機能を備え、定期的に除塩水でセンサーを洗浄し、スケール、不純物付着が検出精度に影響を与えることを防止し、人工メンテナンスの頻度を減少する、また、設備は多地点同時モニタリングをサポートし、大型ボイラーシステムの給水、省炭器、蒸気パックなどの複数のモニタリングポイントを配置し、全プロセスの水質モニタリングを実現する。
ボイラー用水の微量溶存酸素モニタリングは、「微小指標」の管理制御のように見えるが、実際には工業安全運行の大事である。専門的な微量溶存酸素モニタリング方案を選択することは、ボイラーの腐食を予防し、設備の寿命を延長する選択であるだけでなく、工業生産の連続的な安定を保障し、安全事故のリスクを低減する重要な一歩であり、企業の安全生産のために「第一の防御線」を築く。